ねじ込み式ボタンビット加工:工具寿命を守る5つの対策
ねじ込み式ボタンビットの加工方法が、ビットの寿命を左右するのはなぜですか?
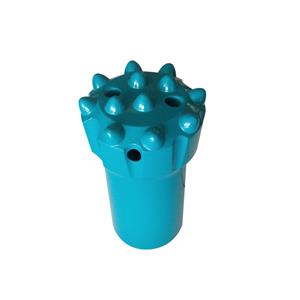
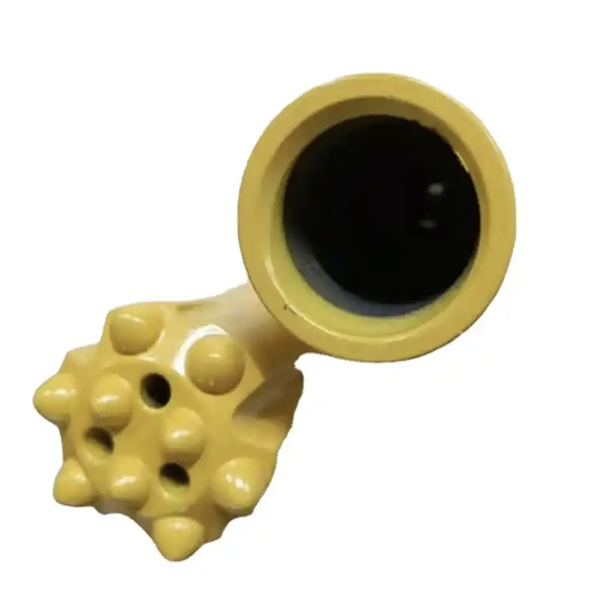
ねじ込み式ボタンビットは、工場出荷時には完璧に見えても、最初の使用時に衝撃エネルギーが失われることがあります。隠れた問題は、多くの場合、シャンク本体内部にあります。加工基準点が加工工程間で変化したり、切りくず溝の横に鋭利な角が残っていたり、バリによって対応するドリルロッドが損傷したりしている可能性があります。
シャンク本体は、単にボタンを保持する鋼鉄の部品ではありません。衝撃エネルギーを伝達し、ねじ接続部を支え、回転をガイドし、岩粉の排出を助ける役割も担っています。そのため、わずかな加工誤差でも、組み立て不良、荷重の不均一、応力集中、そして早期破損につながる可能性があります。
以下の制御機能は、信頼性の高いねじ込み式ボタンビット加工の基盤となります。
1. 加工工程全体を通して単一の加工基準点を使用する
外径旋削、ねじ切り、切りくず排出溝フライス加工には、同一の加工基準面を使用する必要があります。製造中に基準面を変更すると、同軸度誤差が生じる可能性があります。
このような状態になった後でも、ビットは基本的な目視検査には合格するかもしれませんが、ねじ山、外径、切りくず通路の中心線がずれてしまう可能性があります。ビットが衝撃を受けて加工を始めると、このずれによって接触が不均一になり、エネルギー伝達効率が低下する可能性があります。
安定したプロセスは、明確な基準計画、一貫したクランプ、そして主要な設定変更後の検証から始まります。
2. 糸をエネルギー伝達部品として扱う
ねじ山は、ボタンビットと対応するドリルロッドをつなぐ主要な接続部です。ねじ山のサイズ、ピッチ、形状、公差など、図面で定められた要件を満たさなければなりません。
クリアランスが大きすぎると、衝撃エネルギーが無駄になり、接合面の摩耗が加速します。クリアランスが小さすぎると、組み立てが困難になったり、接続部が固着したりする可能性があります。生産現場での穴あけ作業では、どちらの状態も許容できません。
ねじの品質検査は、公称直径だけでなく、より広範囲に及ぶべきです。ねじ表面、逃げ面、およびねじ振れは、傷、へこみ、バリ、および酸化スケールがない状態である必要があります。これらの欠陥は、組み立てを妨げたり、疲労損傷の発生源となる可能性があります。
岩盤掘削用ビットを購入する際は、ねじ規格と適合するロッドの仕様を必ず同時に確認してください。どんなに優れたビットでも、接続が不適合であればその性能を補うことはできません。
3. 岩粉をきれいに排出する
切削屑排出溝と穴は、図面上の位置と寸法に従って加工する必要があります。これらの目的は、砕石が穴から確実に排出される経路を確保することです。排出経路の位置が不適切であったり、詰まったりすると、ビット周辺に粉塵が蓄積し、摩擦、発熱、摩耗が増加する可能性があります。
溝の開口部、底部、および縁部には、適切なRトランジションを使用する必要があります。鋭利な角は、2つの理由から危険です。岩粉が詰まりやすく、繰り返しの衝撃によって応力集中が生じるためです。
シャンク本体上のすべての移行部にも、同じ原則が適用されます。
外径に向かって先細りになった本体
端面までの外径
ねじ切り部への切りくず溝
図面に示されているセクションのその他の変更
これらの領域は、鋭角な90度の遷移ではなく、指定されたフィレット半径に従う必要があります。加工後には、簡単な手作業による確認が重要です。作業者は、簡単な目視検査では明らかにならない可能性のある段差、隆起したエッジ、またはバリがないかを確認する必要があります。
4. 加工するのと同じくらい丁寧に表面のバリ取りを行う
バリ取りは基本的な要件であり、単なる仕上げ工程ではありません。特に、ねじ山の根元、プロファイルエッジ、および逃げ溝の角には細心の注意を払う必要があります。
実用的な方法としては、目の細かい研磨紙を用いた精密な手仕上げが挙げられます。目的は、設計されたねじ山の形状や移行半径を変えることなく、バリを除去することです。バリが残っていると、組み立て時に相手側のドリルロッドを傷つけてしまい、本来は良好なねじ山でも嵌合不良のように見えてしまう可能性があります。
バリ取り後、ビットを洗浄して、研磨粒子、酸化物の破片、および遊離した切削屑がねじ接続部や洗浄通路内に残らないようにする必要があります。
5.すべての重要業務に検査を組み込む
検査は、完成品が最終検査ステーションに到着するまで待つべきではない。すべての重要な機械加工工程は、100%検証されるべきである。
ねじの寸法は、GOゲージとNO-GOゲージを使用して確認する必要があります。ねじ面、逃げ面、および移行半径は、目視と触覚の両方で確認する必要があります。この組み合わせにより、寸法誤差と表面欠陥の両方を検出できます。
最終検査では、ねじゲージと標準の適合ドリルロッドを用いた試し組みを行う必要があります。ロッドはスムーズに挿入され、引っかかりや異常な抵抗がないことを確認してください。締め付けた際のトルクは、一点で急激に増加するのではなく、均一に感じられるはずです。
この最終適合性テストは、工場での測定値と実際の現場条件を照合するものです。直径チェックに合格しても、組み立て時に引っかかるビットは使用できません。
6.設備も重要だが、プロセス規律の方がより重要だ
海外の金型メーカーの中には、多軸加工センターを使用し、シャンク本体加工の大部分を一つの生産システムに集約しているところもある。この方式は一般的に多額の設備投資が必要となるが、手作業を減らしつつ安定した品質を実現できる。ただし、加工スループットが低下する可能性があるという欠点もある。
多くの国内メーカーは、分散型プロセス、特殊な加工設備、そして場合によってはロボットによる搬送システムを採用している。この方式は、プロセスが適切に管理されていれば、高い効率性、低い設備投資、そして安定した品質を実現できる。
重要な教訓は、機器のラベル表示がビットの性能を保証するものではないということだ。完成したねじ付きボタンビットが安定した性能を発揮するかどうかは、基準点管理、ねじ山検査、移行部の品質、バリ取り、そして最終試作組立によって決まる。
7. 実用的なリリースチェックリスト
ねじ付きボタンビットを出荷する前に、製造チームまたは品質管理チームは以下の点を確認する必要があります。
図面の改訂、ねじ規格、および加工基準は正しい。
ねじのサイズ、ピッチ、形状は、適切なゲージに適合している。
ねじ山表面および逃げ面には、傷、へこみ、バリ、スケールが付着していないこと。
切りくず排出溝と穴は、指定された位置と寸法に一致する。
すべての遷移部は必要な半径を持ち、鋭角な角はありません。
ビット全体はバリ取りと洗浄が完了しています。
標準ドリルロッドを用いた試作組立はスムーズで、締め付けトルクも均一である。
検査記録は加工バッチまで遡って追跡できる。
購入者はビット供給業者に何を尋ねるべきでしょうか?
ねじ込み式ボタンビットを比較する際は、ボタンのグレードや単価だけでなく、サプライヤーがねじ込みシャンク本体をどのように管理しているかについても尋ねてください。
信頼できるサプライヤーであれば、ねじ規格、適合するドリルロッド、加工基準、溝設計、バリ取り方法、検査手順について説明できるはずです。これらの詳細は、ビットが延長ロッド、シャンクアダプター、または完全な岩盤掘削システムと併用される場合に重要になります。
Gaea Rockのお客様にとって、ねじ込み式ボタンビットを適切なドリルロッドおよび関連する岩盤掘削部品と組み合わせることは、岩盤ドリルから切削面へのエネルギー伝達を確実に維持するのに役立ちます。適切な接続、クリーンな切りくず排出、そして規律ある加工プロセスが一体となって、生産性と工具寿命を保護します。
ねじ込み式ボタンビットは、岩盤に到達するずっと前からその耐用年数を確立しています。安定した基準点、正確なねじ山、滑らかな移行部、完全なバリ取り、そして推測の余地を一切残さない検査によって、その性能は保証されます。