
岩盤掘削ツール:材料科学と鉱業生産性の融合
岩盤掘削ツールは、材料科学、機械設計、鉱業経済学、そして現場経験が交わる領域に位置する。
ドリルビットは片手で持てるほど小さいかもしれません。ドリルロッドは単なる鋼鉄の棒のように見えるかもしれません。しかし、これらは共に、産業界で最も過酷な環境の一つ、すなわち高周波の衝撃、回転、曲げ、研磨性の岩石、洗浄水、熱、腐食といった条件下で機能します。
そのため、岩盤掘削ツールは常に鉱業やインフラ整備とともに進化してきたのです。
初期の衝撃式掘削から、現代の油圧式掘削装置、DTHハンマー、自動式ジャンボ掘削機、トンネル掘削システムに至るまで、掘削装置のあらゆる進歩は、より強靭な鋼材、より優れた超硬合金、より信頼性の高いねじ山、そしてよりスマートなビット設計に対する新たな要求を生み出してきた。
教訓は単純だ。掘削性能の向上は、一つの発明から生まれるものではない。システム全体を改善することによって実現するのだ。
超硬合金は岩石破砕の経済性を変えた
超硬合金の開発は、岩盤掘削を大きく変革した。
超硬インサートが普及する以前は、ドリル工具は主に鋼製の刃先に依存していた。これらの工具でも作業は可能だったが、耐摩耗性と岩石破砕効率には限界があった。硬い地層では刃先がすぐに摩耗し、頻繁な研磨や交換が必要だった。
超硬合金がその状況を変えた。
超硬合金は、ドリルビットの先端部に卓越した硬度と耐摩耗性をもたらした。これにより、ドリルビットはより硬い岩盤でも加工できるようになり、使用可能な切削形状をより長く維持し、衝撃エネルギーをより効率的に地層に伝達することが可能になった。
しかし、超硬合金は魔法の素材ではありません。硬くて耐摩耗性に優れていますが、鋼鉄に比べると脆いという欠点があります。そのため、ドリルビットの設計において、超硬インサートが繰り返し衝撃を受けても欠けたり、緩んだり、破損したりしないように、どのように支持すればよいかという大きな課題が生じます。
答えは超硬合金のグレードだけにとどまりません。インサートの形状、直径、高さ、ボタンホールの形状、ビット本体の鋼材、固定方法、熱処理、洗浄設計、そして現場での使用条件など、すべてが重要になります。
強度のある超硬ボタンを強度の低い本体に取り付けても、結局は強度の低い工具の一部に過ぎない。
ドリルストリングはエネルギー伝達システムである
岩盤掘削機は、岩盤に直接有効な仕事を伝達するわけではありません。エネルギーは一連の部品を通して伝達されます。
岩盤掘削機やハンマーは衝撃エネルギーを生み出す。
シャンクアダプターは、それをドリルストリングに伝達する。
ドリルロッドは応力波とトルクを伝達する。
連結スリーブは接続と位置合わせを維持します。
ビットはエネルギーを岩石破砕に変換する。
すべての接続は、エネルギー損失または故障の可能性を生み出す。
摩耗したねじ山は接触品質を低下させる可能性があります。適合性の低いカップリングスリーブは位置ずれを引き起こす可能性があります。曲がったドリルロッドは穴のずれを増加させる可能性があります。損傷したシャンクアダプターは、応力波がビットに到達する前にそれを乱す可能性があります。
そのため、顧客は部品を個別に評価すべきではありません。高性能なボタンビットであっても、摩耗したり不適合なドリル鋼材に接続されていれば、本来の性能を発揮することはできません。同様に、高品質のドリルロッドであっても、不適切な岩盤層で不適切なビットフェースを使用すれば、その性能を補うことはできません。
最適な結果を得るには、ドリルストリングシステムを整合させるのが最善策です。
鋼材の品質がドリルロッドの耐久性を左右する
ドリルロッドは、真っ直ぐさ、ねじ山の形状、表面仕上げといった目に見える特徴で評価されることが多い。これらは重要だが、長期的な信頼性は鋼材内部から始まる。
ロッドは、繰り返し衝撃や応力波の負荷を受ける。また、回転によるねじりも受け、水、粉塵、腐食、曲げにもさらされる可能性がある。小さな冶金学的欠陥、真直度の悪さ、表面損傷、または不均一な熱処理は、疲労開始点となる可能性がある。
いったん亀裂が発生すると、高周波負荷によって亀裂は急速に進行する可能性がある。
そのため、ドリル鋼の製造においては、原材料から圧延、鍛造、機械加工、熱処理、矯正、検査に至るまで、徹底した管理が不可欠です。目標は、単に寸法検査に合格するロッドを製造することではなく、実際の現場条件下で予測可能な回数の掘削サイクルに耐えうるロッドを製造することなのです。
請負業者にとって、その信頼性は予期せぬ破損を減らし、掘削サイクルを円滑に進めることにつながる。
ビットのデザインは岩石に適合する必要がある
「最高の」ドリルビットというものは存在しない。
中程度の硬さの岩盤で優れた性能を発揮するビットでも、極めて硬い珪岩では性能が低下する可能性があります。破砕地盤で優れた貫通力を発揮する設計でも、摩耗性の高い地層ではゲージがすぐに摩耗してしまう可能性があります。大型油圧式掘削機で有効なボタンパターンは、小型の空気圧式掘削機には適さない場合があります。
ビット選択においては以下を考慮する必要がある。
岩石の圧縮強度と靭性
摩耗性と予想されるゲージの摩耗
地層の亀裂と地盤の変動性
ドリルタイプと利用可能な衝撃エネルギー
穴の直径とドリルパターン
洗浄方法と挿し穂の挙動
必要な穴精度
再研磨能力とメンテナンス方法
最も高くつく間違いは、ビット選択をアプリケーション上の決定ではなく、カタログ上の決定として扱うことである。
現場試験は、実際の故障モードを明らかにするため、非常に価値があります。ビットのゲージがずれたか?ボタンが欠けたか?掘削速度が遅かったか?フラッシングが不十分だったか?スカートやねじ山が変形したか?それぞれの故障パターンは、異なる改善点を示しています。
ボタンビットとブレードビットはそれぞれに役割がある
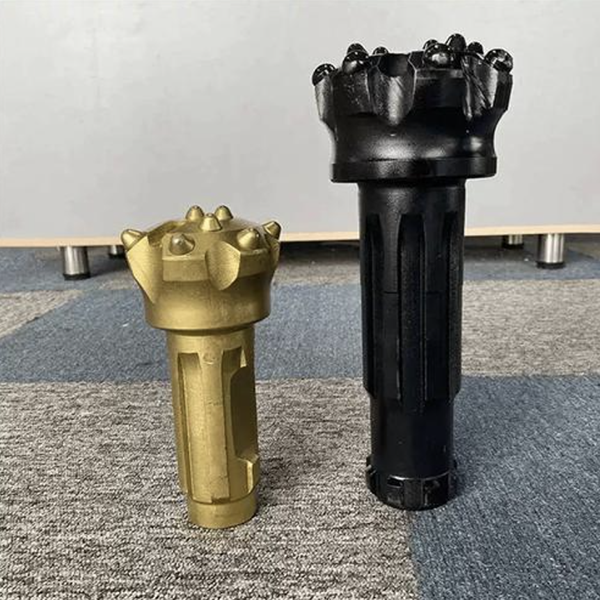
ボタンビットは、超硬インサートを配置することで効率的な岩石破砕、優れたゲージ保護、柔軟なフェース設計を実現できるため、広く使用されています。特に、多くの最新のトップハンマー式およびDTH式掘削用途において効果的です。
しかし、刃型、十字型、鑿型、あるいは複合型のデザインにも依然として価値がある。
極めて硬く頑丈な岩盤では、大型の超硬ブレードや強化された切削要素の方が、小さなボタンを中心とした設計よりも、集中した衝撃に強い場合があります。場合によっては、ブレード型のエッジ要素の耐衝撃性と中央ボタンの効率性を組み合わせることで、有効な妥協点を見出すことができます。
重要な点は、あるビット型を普遍的に優れているものとして扱わないことである。
優れたエンジニアリングは、荷重がどこにかかるか、岩石がどのように破砕されるか、切削屑がどのように穴から排出されるか、そしてビットがどのように摩耗する可能性が高いかを理解することから始まります。
製造品質は現場でのパフォーマンスの一部である
工場と鉱山は繋がっている。
鍛造不良、熱処理の不備、ねじ山の精度不足、焼入れ前の表面汚染、あるいは超硬合金の定着工程の不均一性などは、工具が製造ラインを出た時点では明らかにならないかもしれません。しかし、その影響は現場で顕在化します。
これが、岩盤掘削工具の品質管理が製造工程全体を網羅する必要がある理由です。
入荷鋼材および超硬合金の検査
鍛造とボディ形状制御
ねじ山、穴、および洗浄通路の機械加工
熱処理の一貫性
超硬合金の固定および保持チェック
硬度および金属組織学的検証
真直度およびねじ山検査
最終的なマーキング、包装、およびトレーサビリティ
顧客は完成した工具を目にする。製造業者は、その工具を製造するすべての工程を管理しなければならない。
イノベーションは単に新製品だけを指すものではない
岩盤掘削工具におけるイノベーションとは、新しいビット形状や新しい超硬合金グレードなどを指す場合がある。また、より優れた製造プロセス、例えば、熱処理の改善、より安定したねじ切り加工、超硬合金の保持力の向上、耐腐食性の強化、あるいはより使いやすい検査ゲージなどもイノベーションとなり得る。
それはサービス改善にもなり得る。
用途に関するアドバイス、摩耗分析、再研磨に関するガイダンス、および適合するドリルストリングの推奨を提供することで、顧客は1メートルあたりの掘削コストを削減できます。多くの場合、これは購入価格のわずかな引き下げよりも価値があります。
掘削業界は、より速く、より安全に、より正確な作業を求め続けている。そのため、工具もそれに合わせて進化する必要がある。
未来は、材料科学と現場理解を融合させたメーカーのものとなるだろう。つまり、見た目が正しいだけでなく、エネルギーを効率的に伝達し、摩耗に強く、ゲージを保持し、接続を維持し、岩盤内で信頼性の高い性能を発揮するツールである。



