
信頼性の高い岩盤掘削を実現するための油圧式ドリルロッドの製造方法
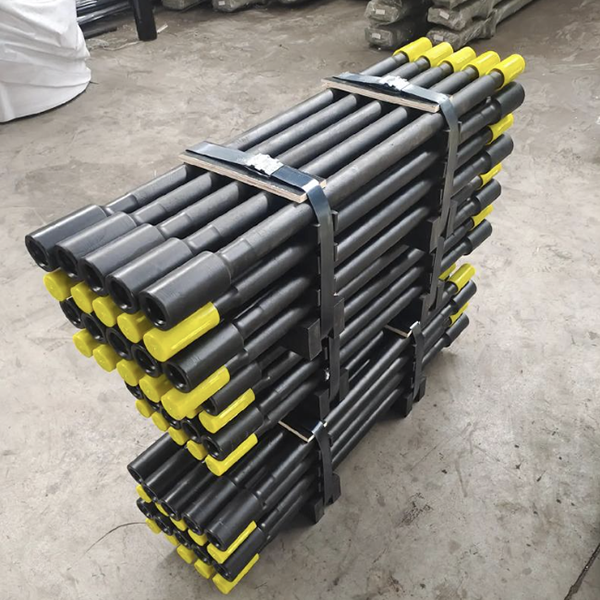
油圧式ドリルロッドは、一見すると単純な鋼管のように見えるかもしれませんが、岩盤掘削システムの高度な設計部品です。強力な衝撃エネルギー、回転、洗浄媒体、送り力をドリルストリングを通して伝達すると同時に、真直度を維持し、疲労に耐える必要があります。
鉱業、採石業、トンネル掘削、インフラ掘削において、ドリルロッドは削岩機とビットを接続する役割を果たします。ロッドが曲がったり、過度に摩耗したり、ねじ山が損傷したり、負荷がかかって破損したりすると、掘削は即座に停止します。その結果、生産時間の損失、工具の損傷、復旧作業、そして使用不能な掘削孔が生じる可能性があります。
そのため、高品質の油圧ドリルロッドは、検査、機械加工、熱処理、矯正、防錆といった一連の工程を厳密に管理して製造されます。それぞれの工程が、現場でのロッドの最終的な性能に貢献するのです。
中空ドリル鋼から始める
製造工程は中空ドリル鋼から始まります。中空鋼は、中実鋼棒とは異なり、内部に洗浄孔があり、ドリルストリング内を空気や水が通過して、穴の底から切削屑を取り除くことができます。
製造開始前に、各鋼管を検査する必要があります。特に真直度が重要です。入荷した材料に過度の湾曲がある場合は、追加の機械加工や熱処理を行う前に修正しなければなりません。真っ直ぐで均一な鋼管を使用することで、最終的な振れを低減し、穴あけ加工時の穴精度を向上させることができます。
この作業には、油圧式ポイント矯正装置が一般的に使用されます。調整可能な支持具でロッドの位置を調整し、選択した箇所に制御された圧力を加えることで曲がりを矯正します。過度の力を加えると局所的な損傷や残留応力が発生する可能性があるため、この作業には注意が必要です。
目的は、単にロッドをまっすぐに見せることだけではありません。ロッドがスムーズに回転し、エネルギーを効率的に伝達し、ドリルビットが意図した穴の経路から外れないようにすることが目的です。
ドリルロッド本体およびねじ部の機械加工
受入検査と矯正後、ドリルロッドは機械加工工程へと進みます。具体的な工程は、ロッドの設計、ねじ山方式、カップリングの種類、および製造元の加工能力によって異なります。
ねじ部は、ドリルロッドをシャンクアダプター、カップリングスリーブ、ドリルビットに接続する重要な部分です。これらの接合部は、繰り返しの衝撃や回転に耐え、緩み、焼き付き、寸法精度の低下が生じないようにする必要があります。
ねじ部は、機械加工前に据え込み鍛造される場合がある。据え込み鍛造により接合部の材料断面積が増加するため、ねじ部に十分な材料が供給され、接合部の強度が向上する。設計によっては、ねじ付きアダプタや端部をロッド本体に接合するために摩擦溶接を用いる場合もある。
摩擦溶接には、大きく分けて2つの一般的な方法があります。1つは、まず端部部品を接合してから最終的なねじ山を加工する方法です。もう1つは、摩擦溶接する部品をロッド本体に接合する前に、ねじ山部分を加工する方法です。最適な方法は、製品設計、溶接資格、加工順序、および品質管理要件によって異なります。
鍛造または溶接後、油圧式旋盤またはCNC旋盤を用いて外形形状とねじ山形状を加工します。ねじ山の寸法精度は不可欠です。ねじ山の嵌合不良は、エネルギー伝達の低下、摩耗の加速、切り離しの困難、または早期の接続不良につながる可能性があります。
追加の加工として、ハンドル溝、レンチ用平面、駆動部関連の形状などを設けることができます。水平フライス加工を用いることで、これらの形状を一定の位置とサイズで加工することが可能です。
熱処理前の表面処理
熱処理を行う前に、棒の表面をきれいにしなければなりません。棒本体から油分、スケール、酸化生成物を除去するには、サンドブラストまたはショットブラストが一般的に用いられます。
この工程は重要です。なぜなら、表面の汚染は熱処理の均一性に影響を与え、後の検査を困難にする可能性があるからです。また、表面がきれいであれば、製造業者は棒材が炉に入る前に、明らかな加工不良、溶接の不規則性、または表面の損傷を特定することができます。
表面処理は見た目を整えるだけでなく、再現性の高い熱処理、ショットピーニング効果の向上、そして製造後のより効果的な腐食防止にも貢献します。
耐摩耗性と疲労強度を高めるための熱処理
熱処理は、ドリルロッド製造において最も重要な工程の一つです。油圧ドリルロッドは、多くの場合、低炭素高合金空冷硬化鋼、または関連する合金鋼から製造されます。これらの鋼種は、強靭な芯部を維持しながら、硬い外層を形成できる能力を持つように選定されています。
一般的な処理方法としては、浸炭処理と高周波表面硬化処理の2種類がある。
浸炭処理は、炭素を豊富に含む炉内雰囲気中で棒材表面に炭素を蓄積させる処理です。この処理により、棒材の外側に耐摩耗性層が形成され、処理方法によっては洗浄孔壁の内側にも層が形成されます。浸炭処理後、棒材は冷却・焼き戻しされ、表面硬度と芯部の靭性のバランスが最適化されます。
原文では、浸炭温度は約925℃、表面硬度はHRC 58~60、芯部硬度はHRC 43付近と記載されています。これらの数値は、普遍的な仕様ではなく、工程例として扱うべきです。実際の設定は、鋼種、棒材寸法、浸炭深さの要件、および現地の生産基準に基づいて、資格のある熱処理技術者が確認する必要があります。
誘導加熱による表面硬化処理は、高周波加熱、それに続く焼入れ・焼き戻しによって、特定の領域を硬化させる。ロッド本体を最初に処理した後、ねじ部に追加処理を施すことができる。この方法により、摩耗が最も激しい部分を重点的に硬化させつつ、他の部分の靭性を維持することが可能となる。
どちらの方法も、適切に管理すれば信頼性の高いドリルロッドを製造できます。どちらを選択するかは、必要な疲労寿命、岩盤の状態、掘削深度、ロッドの設計、利用可能な設備、および経済的な目標によって決まります。
ショットピーニングと内部穴処理
熱処理後、棒材にはショットピーニング処理が施される場合がある。この処理では、表面に小さな鋼球やその他の媒体を照射することで、外層に有益な圧縮応力を導入する。
ドリルロッドの場合、ショットピーニング処理は、表面の微細な欠陥の影響を軽減することで、疲労耐性を向上させるのに役立ちます。ドリルロッドは繰り返し衝撃と回転を受けるため、疲労性能は重要な課題となります。
洗浄孔には、内部ショット処理を施す場合もあります。内面は高速の空気、水、および研磨性のドリル切削屑にさらされるため、表面状態を改善することで、耐用年数を延ばし、内部摩耗による問題の発生リスクを低減できます。
工程は慎重に管理する必要があります。ショットのサイズ、強度、照射範囲、または表面処理が不適切だと、効果が低下したり、望ましくない表面損傷を引き起こしたりする可能性があります。
最終的な矯正と検査
熱処理によって、わずかな寸法変化や歪みが生じる可能性があります。そのため、完成したロッドは、熱処理とショットピーニングの後、精密な矯正処理を受けることがよくあります。
ダイヤルゲージ制御付き油圧式矯正機を使用すれば、ロッドが要求される真直度公差を満たしていることを確認できます。真直度は、安定した回転と穴の品質にとって不可欠です。振れが大きいロッドは、振動の増加、ねじ山の摩耗の加速、ドリル穴のずれの原因となります。
最終検査では、以下の項目をチェックする必要があります。
全長と外径
ねじ山の形状とねじの嵌合
ロッドの真直度と振れ
表面状態
熱処理硬度
洗浄穴の状態
摩擦溶接が使用されている場合の溶接部の健全性
腐食防止対策
要求の厳しい用途においては、製造業者は溶接部の品質、浸炭深さ、および内部材料の状態を確認するために、追加の非破壊検査や冶金学的検査を用いる場合もある。
腐食防止と保管
最終段階は腐食防止です。ロッドの外側表面と内部の洗浄穴に、特殊な防錆コーティング剤またはオイルを塗布します。これにより、輸送中、保管中、および使用しない期間中の工具の腐食を防ぎます。
腐食はねじ山を損傷させ、接続品質を低下させ、疲労開始点となる可能性のあるピッチングを引き起こす可能性があります。したがって、適切な梱包、乾燥保管、およびねじ山の保護は、製造後のドリルロッドの品質維持に不可欠です。
結論
油圧ドリルロッドは、単純な切断やねじ切りだけではなく、はるかに多くの工程を経て製造されます。最終的な性能は、材料検査、矯正、精密機械加工、制御された熱処理、表面強化、最終的な位置合わせ、そして腐食防止によって左右されます。
掘削請負業者にとって、ドリルロッドの価値は、掘削距離の信頼性、孔の直線性の安定性、ダウンタイムの削減、そして総掘削コストの低減によって測られるべきである。製造業者にとって、一貫したプロセス管理は、過酷な岩盤掘削条件に耐えうるドリルロッドを提供するための基盤となる。



