
岩盤掘削におけるクロスビットの故障モードと耐用年数を延ばす方法
クロスビットは、石炭採掘、トンネル掘削、採石、および一般的な岩盤掘削において広く使用されています。そのシンプルな形状、堅牢な切削構造、そして実用的な性能により、低出力から中出力の多くの掘削用途に適しています。しかしながら、クロスビットは繰り返し衝撃、回転、摩耗、および熱にさらされる消耗工具でもあります。
クロスビットが早期に破損した場合、費用はビットの交換だけにとどまりません。早期破損は、掘削速度の低下、掘削の中断、ドリル鋼の損傷、フラッシング孔の閉塞、穴の品質低下、作業時間の増加などを引き起こす可能性があります。さらに深刻なケースでは、破損した部品の修復作業が必要になったり、掘削を放棄せざるを得なくなる場合もあります。
クロスビットの故障のほとんどは、ビット設計、材料品質、製造工程、現場作業という4つの要因のうち1つ以上に起因しています。典型的な故障モードを理解することで、オペレーターや掘削工具の購入者はより良い選択を行い、工具寿命を延ばすことができます。
1. ビットスカートの膨張と亀裂
よくある不具合の一つに、スカート部の膨張があり、それに続いて亀裂が生じることが多い。スカート部とは、クロスビットの下部にある部分で、ビットとドリル鋼を接続する役割を担っている。衝撃エネルギーを伝達しながら、寸法安定性を保ち、確実な接続を維持する必要がある。
スカートが膨張すると、内部のテーパー部または接続部が緩むことがあります。ビットは徐々にドリル鋼に深く食い込み、シャンクはスカート底部に段差や摩耗箇所を形成する可能性があります。これにより、接続部の緩み、フラッシング穴の詰まり、破片の破損、シャンクの破損、ビットの早期故障につながる可能性があります。
スカートの膨張は、ビット本体が加えられた荷重に対して十分な構造強度を持たない場合に発生する可能性があります。スカート壁が薄すぎる場合、テーパー穴の角度が不適切な場合、または挿入深さが不十分な場合、ビット本体が十分な支持力を提供できない可能性があります。
材料特性も重要です。ビット本体が硬すぎると、衝撃で脆くなり、ひび割れる可能性があります。逆に柔らかすぎると、変形や膨張が起こりやすくなります。適切な熱処理条件は、靭性、硬度、および変形抵抗のバランスが取れている必要があります。
作業手順によっては、問題が悪化する可能性があります。シャンクとテーパー穴の嵌合不良、ビットの取り付け・取り外しミス、過度のハンマー打ち、不適切な再研磨などは、いずれも接続部を損傷させる原因となります。作業者は、接合面を定期的に点検し、損傷したドリル鋼を新しいビットに使用しないようにしてください。
2. ビット本体の疲労破壊
疲労破壊もまた、主要な故障モードの一つである。これは、ビット本体の「くびれ」部分、すなわちシャンク部とビットスカート下部の接合部付近でよく見られる。
この箇所は断面積が比較的小さく、繰り返しの衝撃サイクル中に応力集中が生じる可能性があります。削岩機による打撃は毎回、負荷サイクルを発生させます。数千回のサイクルを経て、たとえ小さな幾何学的欠陥や表面の欠陥であっても、疲労亀裂の発生源となる可能性があります。
出典記事によると、ビット本体の破損の大部分はこの移行部で発生している。これは、滑らかな構造設計と慎重な製造の重要性を浮き彫りにしている。
疲労骨折のリスクを高める要因はいくつかあります。
スカート壁の厚みが不十分
内部表面と外部表面の間の急激な変化
小さなフィレット半径または鋭角
材料の強度または靭性が不十分
不均一な熱処理
粗い加工痕と表面欠陥
表面強化または腐食防止の欠如
シャンクとビットの接続部の接触不良
掘削中の偏心衝撃
ビットをハンマーで叩くなど、不適切な取り外し方法
優れたビット設計では、断面厚さの急激な変化を避けるべきです。滑らかな半径とバランスの取れた形状は、応力集中を軽減するのに役立ちます。製造工程では、加工痕を管理し、熱処理によって重要な領域全体で均一な特性が得られるようにする必要があります。
現場での使用においては、過度の振動や異常な衝撃が認められた後は、摩耗したドリルビットを無理に掘削し続けることは避けるべきです。小さな亀裂でも、繰り返し負荷がかかると急速に拡大する可能性があります。
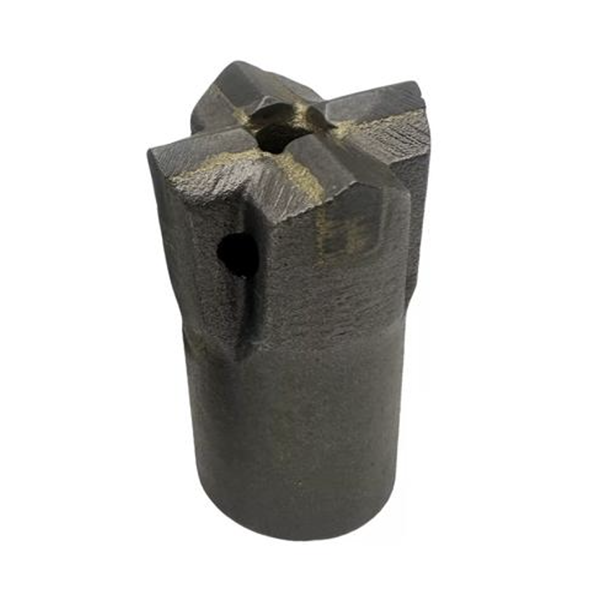
3. インサートロスとブレード分離
クロスビットには、一般的に硬質合金製のインサートまたは超硬切削素子が使用されます。これらのインサートが緩んだり、ひび割れたり、脱落したりすると、穴あけ性能が急速に低下する可能性があります。
インサートの脱落は、通常、ろう付けや接合の品質不良に起因します。鋼製本体、超硬インサート、溶加材、および接合部の設計は、互いに連携して機能する必要があります。ろう付け工程が適切に管理されていない場合、接合部は繰り返しの衝撃や熱サイクルに耐えるのに十分な強度を欠く可能性があります。
インサートポケットの形状も重要です。ポケットは、適切なろう付け厚さと材料の流れを確保しつつ、超硬合金を適切に支える必要があります。インサートが正しく装着されていないと、接触面が不均一になり、負荷が狭い領域に集中する可能性があります。
挿入物の脱落の潜在的な原因としては、以下のようなものが挙げられます。
ろう付け温度または時間が不適切
適合しないろう付け合金
ろう付け前の表面汚染
インサートポケットの形状が正しくありません
挿入位置不良
過度の衝撃荷重
乾式掘削と過熱
掘削位置のずれによる激しい振動
製造業者は、管理されたろう付け手順を使用し、インサートの取り付け品質を検査する必要があります。作業者は、フラッシングが効果的に行われていることを確認し、インサートが緩んだり損傷したりした場合は、ドリル作業を中止する必要があります。
4. 炭化物の初期破壊
超硬インサートは非常に硬く耐摩耗性に優れていますが、損傷を受けないわけではありません。超硬インサートの初期不良は、刃先の欠け、角の破損、亀裂、インサートの破断、またはインサートの完全な脱落として現れることがあります。
原因は、ビットの設計、超硬合金のグレード、製造品質、掘削条件、またはオペレーターの操作方法に関連している可能性があります。超硬インサートは、鋼製本体から十分な支持を得る必要があり、岩盤の状態に適合していなければなりません。研磨性の高い硬岩に適した超硬合金グレードは、軟らかい岩盤や亀裂の多い岩盤で使用されるものとは挙動が異なる場合があります。
不適切な穴あけ方法は、超硬合金の早期破損の大きな原因となることが多い。一般的な例としては、空穴加工、過度の加熱、十分な貫通力を得ずに穴の底に当たってしまうこと、刃先を過度に研ぎすぎること、損傷した穴や不均一な穴にドリルビットを挿入することなどが挙げられる。
ドライドリル加工は、冷却と切削屑の排出が不十分になるため、特に有害です。熱が急速に蓄積され、ろう付け接合部が弱くなり、超硬合金の熱応力が増加します。また、洗浄が不十分だと切削屑が再粉砕され、摩耗と振動が増加します。
再研磨も重要な要素です。摩耗したクロスビットは、超硬合金がひどく損傷する前に研磨する必要があります。しかし、研磨しすぎると、刃先が鋭利になりすぎて弱くなり、すぐに欠けてしまう可能性があります。再研磨は、単に材料を除去するのではなく、本来の切削形状を回復させることを目的としています。
クロスビットの寿命を延ばすための予防策
クロスビットの長寿命化は、適切な選定から始まります。ビットの設計、超硬合金のグレード、鋼材本体、テーパーシステム、フラッシング機構は、岩石の硬度、摩耗性、掘削装置、および穴のサイズに適合している必要があります。
オペレーターは予防保守ルーチンも遵守する必要があります。
穴あけ前にビットとシャンクの適合性を確認してください。
超硬インサートに亀裂、緩み、過度の摩耗がないか点検する
効果的な空気または水によるフラッシングを維持する
洗浄が必要な場所では、乾式掘削を避けてください。
適切な衝撃、回転、および送り設定を使用してください
深刻な超硬合金の損傷が発生する前に、摩耗した刃先を再研磨してください。
取り付け時または取り外し時にビットを叩かないでください
損傷したドリル鋼、摩耗したシャンク、変形したロッドは速やかに交換してください。
異常な故障パターンを記録し、掘削条件をレビューする
結論
クロスビットの破損は、単一の要因だけで発生することはほとんどありません。スカートの膨張、本体の疲労破壊、インサートの脱落、超硬合金の破損などは、設計上の制約、材料特性、製造上のばらつき、および誤った使用方法といった複数の要因が複合的に作用して発生する可能性があります。
掘削請負業者にとって最も効果的な戦略は、高品質のクロスビットを選定し、掘削条件に適合させ、適切な洗浄とメンテナンスを実施して運用することです。このアプローチにより、掘削の安定性が向上し、予期せぬダウンタイムが削減され、掘削メートルあたりの総コストが低減されます。



