
ボタンビット本体が、ほとんどの購入者が考えている以上に重要な理由
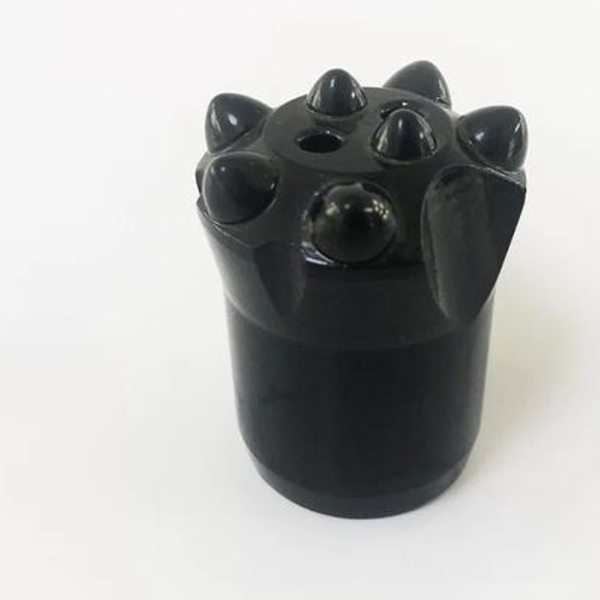
ボタンビットは、誰もが最初に目にする部分、つまり超硬ボタンによって評価されることが多い。
それは理にかなっています。ボタンは切削点です。岩にぶつかり、表面を砕き、最も目立つ摩耗を受けます。しかし、超硬合金の信頼性は、それを支える鋼鉄製の本体の信頼性に左右されます。
ねじ込み式ボタンビットが早期に破損する場合、原因は必ずしも超硬合金のグレードや穴あけ条件にあるとは限りません。問題はもっと早い段階、つまりビット本体の製造方法に起因している可能性があります。
ボタンビット本体は、超硬インサートをしっかりと保持し、ドリルストリングを通して衝撃エネルギーを伝達し、回転や研磨剤の浸入に耐え、硬岩における繰り返しの応力サイクルに耐えなければなりません。その強度、靭性、寸法精度、内部構造はすべてビットの寿命に影響を与えます。
だからこそ、製造方法が重要なのです。
本体はボタンビットの構造的な基盤である
岩盤掘削ビットの本体は、過酷な環境下で動作します。衝撃パルスは、シャンクアダプターとドリルロッドを通ってビットに到達します。本体は、ひび割れ、変形、またはボタンの座面の緩みを起こさずに、そのエネルギーを超硬ボタンに伝達する必要があります。
同時に、ビットは負荷がかかった状態で回転する。切削屑と洗浄水は、切羽と洗浄通路を通過する。ねじ接続部は繰り返し締めたり緩めたりされ、振動にさらされる。
優れた身体は、相反するニーズのバランスを取らなければならない。
変形に強い高強度
度重なる衝撃に耐える強靭さ
ねじ山やフラッシング機能周辺の耐摩耗性
正確なボタンホール形状
ドリルストリングとの確実な結合を実現する安定した寸法
バッチごとに材料特性が一定
単一の特性だけでは十分ではありません。非常に硬いが脆い素材は衝撃で割れる可能性があります。靭性は高いが柔らかすぎる素材は摩耗が早かったり、超硬ボタン周辺の支持力が失われたりする可能性があります。製造工程によって、そのバランスが実現できるかどうかが決まります。
ボタンビット本体を作る4つの一般的な方法
ボタンビット本体の成形には、機械加工、冷間押出成形、温間押出成形、または熱間鍛造といった方法が用いられる。それぞれの方法には長所と短所がある。
機械加工は簡単です。棒材から必要な外形に切削加工できます。試作品、少量生産、シンプルな設計には適していますが、材料の無駄が多く発生する可能性があり、内部の金属の流れを改善したり、元の材料に存在する可能性のある内部の不連続性を埋めたりすることはできません。高頻度の衝撃を受ける部品にとっては、これは重要な問題です。
冷間押出成形は密度と材料利用率を向上させることができるが、成形時の負荷が大きい。そのため、高性能な設備と堅牢な金型が必要となる。一般的には、小型でシンプルな部品や、厳密に管理された生産条件が求められる場合に適している。
温間押出成形は、冷間成形に見られる変形抵抗をある程度軽減する。しかし、その成形能力とプロセス制御範囲は、より大型または複雑なボタンビット本体への適用性を制限する可能性がある。
熱間鍛造は、高温での塑性変形と制御された金型成形を組み合わせることができるため、インパクトツール部品の製造に広く用いられています。適切に設計・制御されたプロセスは、ニアネットシェイプの製造、材料の流れの改善、そして効率的な量産を可能にします。
だからといって、熱間鍛造されたビット本体がすべて優れているとは限りません。工具の品質、鋼材の選定、温度管理、鍛造順序、熱処理、機械加工、検査といった要素が最終的な結果を左右します。しかし、この製法は、要求の厳しい岩盤掘削用途において、強力な出発点となる基盤を提供します。
鍛造によって内部構造が変化する理由
鍛造の主な利点は、単に部品がボタンビット本体のように見えることだけではない。
制御された変形過程において、金属はより高密度で構造的に連続した状態になる。内部の空隙や不連続性を低減できる。結晶粒の流れを部品の形状に沿って制御できる。重要な荷重支持部においては、棒材から材料を除去するだけで成形された物体よりも優れた疲労耐性を実現できる。
ビットが使用中にどのような負荷を受けるかを考えてみてください。ビット本体は常に一定の負荷を支えているわけではありません。何千回も打撃を受けたり、ねじられたり、水流にさらされたり、加熱されたり、冷却されたり、振動したりします。内部の小さな弱点が、疲労損傷の起点となる可能性があります。
適切に設計された鍛造プロセスは、材料を必要な場所に配置するのに役立ちます。
また、最終熱処理前に、より均一な組織構造を維持するのにも役立ちます。熱処理によって最終的な硬度と靭性を調整しますが、これは出発物質がすでに均一である場合に最も効果を発揮します。
鍛造後も精度は依然として重要である
鍛造は機械加工を不要にするものではない。鍛造は機械加工が果たすべき役割を変えるものだ。
ニアネット鍛造ブランクを使用することで、後工程で除去する必要のある材料量を減らすことができます。これにより、製造業者はねじ山、ボタン穴、洗浄通路、面、精密な移行部といった重要な部分に機械加工の労力を集中させることができます。
これは重要な点です。なぜなら、ボタンビットの性能は、材質だけでなく形状にも大きく左右されるからです。
超硬ボタンには、穴の直径、深さ、間隔、および座面の状態が適切である必要があります。フェース形状は、効率的な岩石破砕と切削屑の排出をサポートするものでなければなりません。ねじ山は、正確な形状とかみ合いが必要です。フラッシング穴は、不要な応力集中を生じさせないように配置および仕上げなければなりません。
鍛造体の寸法安定性が高ければ、これらの仕上げ加工はより容易に制御できる。不要な切削が減れば、材料の利用効率が向上し、生産効率も高まる。
プロセス制御は、強力なビットとリスクの高いビットを区別する。
熱間鍛造工程には独自の規律がある。
加熱温度は鋼種と成形設計に合わせて調整する必要があります。加熱温度が低すぎると成形が困難になり、金型への負荷が増加します。加熱温度が高すぎると結晶構造が損傷し、酸化が進み、金型の寿命が短くなります。温度は外観から推測するのではなく、工程全体を通して厳密に管理する必要があります。
金型の状態も重要です。摩耗した金型や冷却不良の金型は、寸法、表面品質、再現性に影響を与える可能性があります。安定した生産量を確保するためには、メーカーは金型の温度管理、潤滑、位置合わせ、およびメンテナンスを適切に行う必要があります。
次に熱処理の工程に入ります。鍛造された本体は、必要な最終特性を得るために、制御された熱サイクルを経る必要があります。洗浄、加熱の均一性、焼き入れ、焼き戻し、そして検査はすべて不可欠です。
つまり、鍛造は品質管理を回避する近道ではなく、品質システムにおける一つの段階に過ぎない。
ボタンビットのサプライヤーに購入者が尋ねるべきこと
購入者は冶金学者になる必要はない。しかし、いくつかの実用的な質問をすることで、供給業者が製品の外観だけでなく、その本質を理解しているかどうかを見極めることができる。
ビット本体の成形方法について質問してください。用途に適した鋼種について質問してください。ボタンホール、ねじ山、フラッシング機能がどのように制御されているかについて質問してください。どのような熱処理と硬度検査が実施されているか質問してください。供給業者が、岩盤条件、ドリルモデル、ロッドねじ、および操作パターンに合わせてビットを選定できるかどうかを質問してください。
また、現場で重要な結果にも注目してください。
ゲージの寿命は安定している。
超硬ボタンを確実に保持します
信頼性の高いねじ込み接続
ボディのひび割れに対する耐性
一貫した貫通性能
掘削メートルあたりの予測可能なコスト
ボタンビットは、単なる超硬インサートの集合体ではありません。それは、精密に設計された機械システムです。ビット本体は、そのシステムを一体に保つ役割を担っています。
本体が適切な製造工程で作られ、慎重に管理されていれば、ビットの残りの部分も掘削作業員が期待する性能を発揮する可能性がはるかに高くなる。



