
コーンビット用温間押出成形:岩盤掘削工具製造の改良に向けた実践的なアプローチ
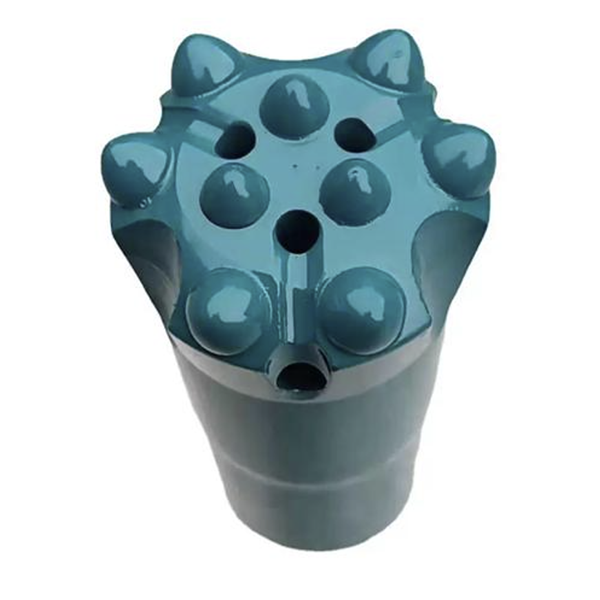
コーンビットは、多くの掘削および探査用途において重要な作業部品です。摩耗性の高い環境で使用され、繰り返し衝撃荷重にさらされ、鉱業、採石業、地質調査掘削、建設プロジェクトなどで大量に消費されます。こうした条件のため、メーカーはビットの強度、寸法精度、生産効率、材料コストのバランスを取る必要があります。
従来の円錐ビット製造では、丸棒材から始まり、旋削、フライス加工、その他の切削加工によって最終形状を作り出します。この方法は馴染みやすく柔軟性がありますが、いくつかの課題も生じます。複雑な形状は加工時間が長くなり、材料利用率が低くなる可能性があり、切削によって生じる金属の流れの中断は、高応力領域の疲労強度を低下させる可能性があります。
温間押出成形は、特定のコーンビット設計において、新たな製造オプションを提供します。材料の再結晶温度以下の制御された温度範囲で加熱されたブランクを成形することで、メーカーは良好な寸法精度とより連続的な内部結晶粒の流れを維持しながら、変形抵抗を低減できます。ドリル工具メーカーにとっての目標は、単に機械加工を置き換えることではありません。品質、生産性、そして工具の長期的な信頼性を支える、より安定した生産ルートを構築することです。
円錐ビット成形方法が重要な理由
岩盤掘削ツールは、ドリルストリングから岩盤へ衝撃エネルギーを効率的に伝達する必要があります。そのため、ビット本体は繰り返し荷重、振動、摩耗、そして疲労亀裂のリスクに耐えなければなりません。製造品質は、この性能に直接影響を与えます。
円錐形状の部品を主に機械加工で製造する場合、元の棒材から大量の材料が除去される可能性があります。これにより、廃棄物が増加し、サイクルタイムが長くなる可能性があります。また、機械加工では、繊維の流れを最終形状に沿って誘導するのではなく、元の金属構造が露出してしまうという問題もあります。
成形加工は、材料の損失を抑え、内部の流れ線を部品の外形に沿わせるのに役立ちます。原理的には、これは繰り返し荷重を受ける部品にとって有益です。ただし、最終的な結果は、材料の選択、加熱制御、金型設計、潤滑、成形力、熱処理、品質検査など、多くの要因に左右されます。
このため、温間押出成形は、単一の製造工程ではなく、制御された製造システムとして捉えるべきである。
温間押出成形とは?
押出成形プロセスは、成形温度に応じて、冷間押出、温間押出、熱間押出に分類されることが多い。
冷間押出成形は優れた寸法精度と表面品質を実現できるが、材料の変形抵抗が比較的高い。そのため、必要なプレス能力と工具負荷が増加する。また、冷間成形部品は加工硬化を抑制するために追加の処理が必要となる場合もある。
熱間押出成形は成形抵抗を大幅に低減するが、酸化の増加、寸法精度の低下、および表面品質の問題を引き起こす可能性がある。
温間押出成形は、中間的なアプローチを提供することを目的としています。加工対象物を室温より高く、かつ再結晶温度より低い温度に加熱します。適切な温度では、材料は冷間押出成形よりも成形しやすくなり、高温成形に伴うスケールや寸法精度の問題の一部を回避できます。
コーンビットの製造において、温間押出成形はいくつかの潜在的な利点をもたらす可能性がある。
冷間押出成形と比較して成形力が低い
多くの熱間成形ルートよりも優れた寸法精度
広範囲にわたる切断作業と比較して、材料の無駄を削減できる。
部品形状周辺の金属の流れが改善される可能性
工具や工程管理が十分に確立されている場合、大量生産に適しています。
温間押出成形コーンビットの製造工程
一般的な工程は、適切なブランクの直径と長さを選択することから始まります。ブランクは、金型キャビティを満たすのに十分な材料を確保しつつ、過度の変形を最小限に抑えるように慎重にサイズ調整する必要があります。適切なブランクの準備は、安定した充填を可能にし、欠陥のリスクを低減し、成形金型を保護するのに役立ちます。
次に、ワークピースを所定の成形温度まで加熱します。正確な温度範囲は、鋼種、部品形状、変形レベル、および装置の能力によって異なります。40Crなどの中炭素合金鋼の場合、元の技術解説では、制御された温間成形範囲により、大幅に高い温度に伴う深刻な表面酸化を回避しながら、変形抵抗を低減できることが示されています。
誘導加熱は、迅速かつ再現性の高い加熱が可能であるため、一般的に有用です。ただし、目標温度はプロセス試験と生産監視によって検証する必要があります。過熱は酸化や表面スケールの増加につながり、加熱不足は成形荷重の増加や金型摩耗の加速につながります。
加熱後、ワークピースと金型キャビティに潤滑剤を塗布する。ブランクを金型内に正確に配置し、成形する。成形ストローク後、金型が開き、排出機構によって完成したワークピースが取り出される。
これは単純に聞こえるかもしれませんが、各工程で適切な制御が必要です。加熱ムラ、潤滑不良、ブランクサイズの誤り、金型の位置ずれなどは、充填不良、固着、寸法ばらつき、あるいは金型の早期破損につながる可能性があります。
潤滑の役割
潤滑は温間押出成形において最も重要な要素の一つです。潤滑剤は摩擦を低減し、金型表面を保護し、加工物が金型キャビティにスムーズに流れ込むのを助け、成形温度においても効果を発揮する必要があります。
コーンビットの製造においては、潤滑システムには、グラファイト系材料、または選択されたプロセスに適したその他の高温対応配合物が含まれる場合があります。潤滑剤は金型表面に確実に付着し、成形中に安定した膜を形成する必要があります。潤滑が不十分な場合、プレス荷重が増加し、表面仕上げが悪化し、金型の摩耗が早まる可能性があります。
製造業者は、成形温度、保持時間、圧力、工具材質、部品形状などを考慮した試験を通じて、潤滑剤の性能を検証する必要があります。あるプレス機や金型設計で良好な性能を発揮する潤滑剤でも、別の生産環境では同様の性能を発揮しない可能性があります。
金型設計上の考慮事項
金型設計は、温間押出成形プロセスの安定性と商業的な実用性に大きな影響を与える。円錐形のワークピースは、直径が変化したり、複雑な輪郭を持つことが多いため、金型は過度の摩擦や局所的な応力集中を引き起こすことなく、材料の流れを適切に誘導する必要がある。
分割ダイ構造は、成形された円錐状のビットを取り外すのに有効です。ダイの接合面のテーパー角度は特に重要です。テーパーが大きすぎると、負荷がかかった際に接合面が分離する可能性があります。小さすぎると、ダイの取り外しが困難になったり、加工中に安定性を失ったりする可能性があります。
当初の技術検討では、テスト済みの設計において15度のテーパーが有効な基準値として特定されました。この値は普遍的な仕様として扱うべきではありません。これはプロセス上の基準値であり、実際の製造現場で使用される材料、部品サイズ、プレス荷重、金型構造に基づいて確認する必要があります。
信頼性の高い排出機構も不可欠です。成形された円錐ビットがパンチまたはダイのキャビティにしっかりと嵌まったままの場合、手動で取り外すとサイクルが遅くなり、安全上のリスクが生じる可能性があります。適切に設計された停止および排出システムは、ワークピースを工具から分離し、連続生産をサポートします。
生産上の利点と品質管理
切削加工を主体とする加工方法と比較して、温間押出成形は材料利用率を向上させ、切削加工回数を削減できる可能性がある。また、繰り返し生産される大量生産部品の生産効率も向上させる可能性がある。この技術は、部品形状が複雑で切削加工に時間がかかるものの、専用工具の使用が正当化されるほど標準化されている場合に特に有効である。
とはいえ、温間押出成形がすべての円錐ビットにとって必ずしも最良の選択肢とは限りません。金型への投資、金型のメンテナンス、プレス機の性能、材料の均一性、品質管理リソースなど、すべてを考慮する必要があります。
堅牢な検査計画には、寸法検査、表面状態検査、必要な熱処理後の硬度検証、および用途に応じて内部欠陥の評価を含めるべきです。製造業者は、成形力、ブランク温度、潤滑状態、および金型摩耗傾向も監視する必要があります。これらの記録により、品質問題となる前に工程のずれを容易に特定できます。
結論
温間押出成形は、強度、均一性、効率的な生産が求められるコーンビットやその他の岩盤掘削工具部品の製造において、有望な手法です。制御された加熱、適切な潤滑、安定した金型設計、そして確実な排出を組み合わせることで、製造業者は成形抵抗を低減しつつ、有効な寸法精度を維持し、材料利用率を向上させることができます。
最も重要な教訓は、成形プロセスを完全なシステムとして設計する必要があるということです。温度、ブランク形状、工具、潤滑、プレス能力、検査基準など、すべてが連携して機能します。綿密な検証を行うことで、温間押出成形は、生産性と製品耐久性の両方を向上させたいドリル工具メーカーにとって、価値ある製造方法となり得ます。



