熱処理がねじ込み式ボタンビットの耐久性を左右する理由
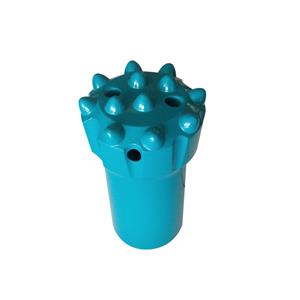
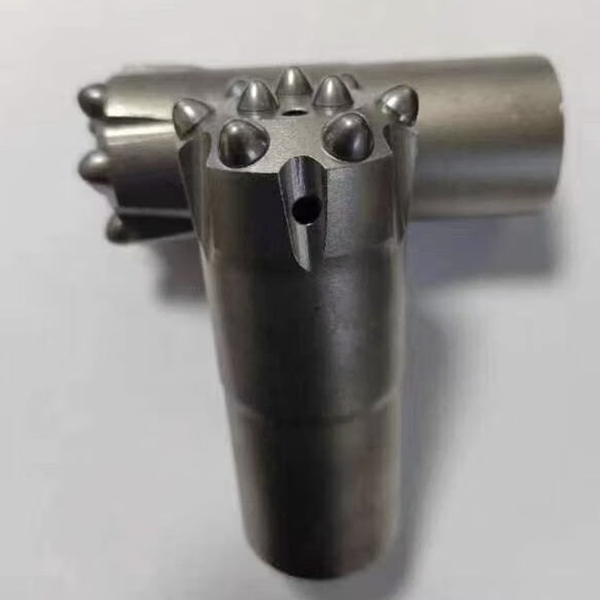
ねじ込み式ボタンビットは、工場出荷時には完璧な状態に見える。ねじ山はきれいで、超硬ボタンはしっかりと固定され、本体の表面仕上げは滑らかだ。
そしてそれは地下に潜る。
数時間にわたる激しいドリル作業の後、状況は大きく変わる可能性がある。あるドリルビットはゲージを維持し、ボタンをしっかりと固定したまま、次の作業に備える。一方、別のドリルビットは、誰も予想していなかったほど早く、ねじ山の損傷、本体のひび割れ、異常な摩耗、またはインサートの緩みが発生する。
その違いは必ずしも外見からは分からない。多くの場合、熱処理の違いが鍵となる。
ねじ込み式ボタンビットの場合、熱処理は最終的な外観上の仕上げ工程ではありません。それは、鋼製本体が高衝撃の岩盤掘削に必要な強度、靭性、耐摩耗性、耐疲労性のバランスを適切に備えているかどうかを決定づける工程なのです。
そのバランスを誤ると、優れたビット設計でも現場で失敗する可能性がある。
ボタンビット本体は常にストレスにさらされている。
岩盤掘削は過酷な作業だ。岩盤ドリルの一撃ごとに、シャンクアダプター、ドリルロッド、ネジ山、ビット本体に応力波が伝わる。同時に、ビットが回転し、超硬インサートが岩石を砕き、切削し、フラッシングによって研磨された切削屑が掘削面や溝から排出される。
ねじ込み式のボタンビット本体は、それらすべてに対応しなければならない。
ねじ山、フラッシング穴、ボタンシート周辺の摩耗に耐えるのに十分な硬度が必要です。また、衝撃による脆性破壊を防ぐのに十分な靭性も必要です。柔らかすぎるとビットの摩耗が早くなり、硬すぎると掘削条件が厳しくなった際に本体が割れやすくなります。
そのため、熱処理は一般的なレシピではなく、管理された製造プロセスとして管理されなければならない。
鋼の化学組成は重要です。ビットの形状と有効断面積も重要です。炉の雰囲気、加熱速度、保持時間、焼入れ方法、焼き戻しサイクルもすべて重要です。これらの変数のうち1つでも他の変数を理解せずに変更すると、最終的な特性が設計要件から逸脱する可能性があります。
炉ではなく、鋼材から始めよう
熱処理工程は、ビット本体が炉に入るずっと前から始まっている。
ねじ込み式ボタンビットによく用いられる合金鋼としては、設計や製造工程に応じて、45CrNiMoVや42CrMoなどのグレードが挙げられます。これらの材料は、適切な処理を施すことで、強度と靭性を兼ね備えた有用な特性を発揮できるため、選ばれています。
しかし、材料証明書だけでは、良質なビット本体を保証するものではありません。
鍛造後、焼きならしや焼きなましなどの前処理を行うことで、内部応力の緩和、結晶粒構造の微細化、そして機械加工や最終焼入れのためのより均一な初期状態が得られます。この工程を省略したり、適切に行わなかったりすると、後の工程で問題が発生する可能性があります。
表面処理も重要です。油分、スケール、汚染物質は加熱に影響を与え、表面の脱炭を引き起こす可能性があります。これは、ねじの摩耗、本体の摩耗、疲労損傷がまさに表面から始まることが多いため、重要な点です。
表面層が不均一なビット本体は、一見問題なく見えるかもしれないが、使用中に予測不能な挙動を示す可能性がある。
加熱制御により靭性が保護されます
熱処理において最もよくある間違いの一つは、温度だけを重要な数値として扱うことである。
そうではない。
目標加熱温度は、鋼種と要求される最終特性に適合している必要があります。業界資料では、一部の合金鋼製ビット本体の焼入れ温度範囲として850~920℃程度が記載されている場合がありますが、適切な設定は普遍的なものではありません。材料、寸法、および望ましい結果に関する承認済みのプロセス仕様に基づいて設定する必要があります。
過熱は特に有害です。過熱によって結晶粒が成長し、靭性が低下し、衝撃を受けた際に脆くなるリスクが高まります。ドリルビット本体は処理後に十分な硬度試験結果が得られたとしても、過酷な掘削条件に必要な耐衝撃性を備えていない場合があります。
加熱速度も重要です。ねじ付きボタンビットは、単純な均一な鋼鉄の塊ではありません。洗浄通路、ボタン穴、ねじ切り部、断面厚さの変化などがあります。急速な加熱や不均一な加熱は、焼入れが始まる前に熱応力を発生させる可能性があります。
複雑な形状の場合、段階的な加熱と予熱を行うことで、表面と中心部の温度差を小さくすることができます。これにより、次の工程での歪みやひび割れの発生リスクを低減できます。
目的は単に体を素早く温めることではなく、均一に温めることである。
クエンチングはリスクが高まる部分である
焼き入れは耐摩耗性に必要な硬い組織を作り出すが、同時に熱応力が危険なレベルに達する原因にもなる。
冷却媒体の選択は、冷却速度と変形リスクの両方に影響します。水や塩水は急速な冷却効果を発揮しますが、その急速な冷却は亀裂や変形のリスクを高める可能性があります。油は一般的に冷却効果が穏やかで、多くのねじ込み式ボタンビット用途において、より制御された冷却プロファイルを提供できます。
万能な「最適な」焼入れ媒体は存在しない。最適な焼入れ媒体の選択は、鋼材の焼入れ性、ビットの寸法、形状、そして最終的な性能目標によって決まる。
重要なのは、一貫した管理体制を維持することである。
冷却媒体は安定した温度と循環が必要です。ビット本体は正しい向きで冷却媒体に挿入されなければなりません。冷却が不均一だと、ある部分は硬く、別の部分は柔らかく、また別の部分は過剰な残留応力がかかる可能性があります。現場での使用においては、こうした弱点はねじ山の根元、フラッシング箇所、または本体形状の遷移部周辺に現れる傾向があります。
そのため、熱処理ラインでは、焼入れを単なる浸漬冷却工程としてではなく、繰り返し実施可能な作業として扱うべきである。
焼き戻しによってビット本体に作業バランスがもたらされる
焼き入れ直後の鋼材は硬いかもしれないが、硬度だけが目的ではない。焼き戻しされていない、あるいは焼き戻しが不十分な鋼材は過剰な応力を保持し、打撃穴あけ加工には脆すぎる可能性がある。
焼き戻しは残留応力を低減し、硬度と靭性を実用的な範囲に調整する。
タイミングが重要です。焼入れ後の焼き戻しを遅らせると、割れのリスクが高まります。温度と保持時間は、使用する鋼材の種類と求められる特性に合わせて選択する必要があります。例えば、高靭性ドリルビットの用途では、550℃を超える焼き戻し温度を使用し、最終的な硬度をHRC 44~48などの管理された範囲に収めることが一般的です。これらの数値はプロセス上の参考値であり、メーカーが認定した熱処理仕様に代わるものではありません。
根本的な問題は常に同じだ。ビット本体は、ねじ山やボタン座を保護する耐摩耗性を損なうことなく、繰り返しの衝撃を吸収できるだろうか?
それこそが、優れた焼き戻しサイクルが目指すバランスなのだ。
ネジ山やフラッシング穴に関する詳細は無視できない
すべての失敗がビットの表面から始まるわけではない。
鋭利な内部遷移部、粗いねじ逃げ部、傷、およびフラッシング溝周辺の仕上げ不良は、応力集中を引き起こす可能性があります。焼入れと繰り返しの衝撃を受けると、これらの箇所は亀裂発生の起点となりやすくなります。
優れた設計と仕上げでは、可能な限り鋭角ではなく滑らかな曲線を使用します。重要なねじ山部分は清潔で損傷がない状態に保つ必要があります。穴や溝の仕上げは、摩耗と断面厚さの変化が同時に発生するため、細心の注意が必要です。
最良の熱処理プロセスを用いても、部品の設計や加工における回避可能な応力集中を完全に補償することはできない。
品質管理はプロセスを証明する
ねじ込み式ボタンビットは、見た目だけで判断してはならない。
複数の箇所で硬度試験を行うことで、本体全体の均一性を確認できます。ねじ山の根元や本体表面周辺の試験により、処理が最も重要な箇所に適切に施されているかどうかが明らかになります。金属組織検査は、過熱、脱炭、不適切な微細構造などの問題をチェックすることで、さらなる管理手段となります。
掘削請負業者にとって、これがサプライヤーの品質管理が重要な理由です。熱処理が不均一な低価格のビットは、早期交換、掘削速度の低下、ねじ山の破損、予期せぬダウンタイムなどにより、最終的にはコストが高くなる可能性があります。
ビット本体は、超硬合金、ねじ山、およびフラッシング設計を一体化させる基盤です。熱処理を適切に管理することで、工具全体が本来の性能を発揮しやすくなります。つまり、損傷を受けにくく、ゲージ通りの精度を維持し、掘削エネルギーを岩盤を通して効率的に伝達できる可能性が高まります。