
硬岩が先に超硬ビットを破損させる時:小型ドリルビット設計の再考
極めて硬く頑丈な岩盤では、作業員が掘削作業を開始する前にドリルビットが破損する可能性がある。
最初の数回の衝撃が襲う。超硬インサートの一つに集中荷重がかかる。小さな亀裂が生じる。そして角が欠けたり、インサートが欠けたり、通常の摩耗で交換時期を迎えるずっと前にビットの切れ味が落ちてしまう。
これは必ずしも材料の品質問題とは限りません。
それは幾何学の問題かもしれない。
非常に硬く摩耗性の高い地層で作業する小型および中型の岩盤掘削ビットの場合、通常はボタンの数を増やしたり、各ボタンにかかる衝撃を軽減したりすることが考えられます。これは一部の条件下では有効です。しかし、非常に硬い岩盤では、小型の超硬インサートでは、繰り返しの集中衝撃に耐えるために必要な断面積と体積が単純に不足する可能性があります。
そのような場合、問題は「どうすれば負荷をより多くのインサートに分散できるか?」ではなく、「どうすれば各インサートが破損することなく、より多くの負荷に耐えられるか?」となるでしょう。
それが、シングルインサート耐荷重の概念の根底にある考え方です。
極めて硬い岩がビットを早期に破損させる理由
硬い岩は必ずしも頑丈な岩と同じではない。
摩耗性の高い地層では、超硬合金が急速に摩耗します。一方、硬い地層は破損しにくく、高い衝撃応力をドリルビットに伝達する可能性があります。これらの条件が同時に存在する場合、ドリルビットは困難な課題に直面します。すなわち、超硬合金は衝撃による欠けに耐えつつ、硬度と耐摩耗性も維持しなければならないのです。
衝撃の開始時、ビットは穴の底に完全に均等に接触するわけではありません。最初の接触は切削面の特定の部分のみで発生する可能性があります。その後、応力波が工具全体に伝わり、インサートまたは刃先の下の岩石を砕きます。非常に硬い岩石では、荷重が均等に分散される前に接触応力が急速に上昇することがあります。
そのため、不適切なビット設計では、インサートの早期破損がよく発生します。岩盤が十分に変形しないため、最初に接触するインサートにかかる最大応力が軽減されないのです。
ドリル装置、空気圧、および操作方法がその他の点では適切であっても、ドリルビットはわずかな距離を掘削しただけで超硬合金の欠けが生じる可能性がある。
シングルインサート負荷原理
超硬合金は硬くて耐摩耗性に優れていますが、脆い材料です。衝撃による破損に対する耐性は、材料特性と個々のインサートの形状の両方に依存します。
一般的に、大型の超硬インサートは、荷重を支える断面積が大きく、体積も大きいため、局所的な衝撃に耐えることができます。簡単に言えば、厚みのある、あるいはサイズの大きいインサートは、破損する前に、より大きな衝撃荷重を吸収できることが多いのです。
これは「大きい方が常に良い」という意味ではありません。インサートが大きすぎると、他の設計上の妥協が生じる可能性があります。しかし、初期のチッピングが主な故障モードである場合、小さな要素の数を増やすよりも、荷重を支える各超硬要素の実効サイズを大きくする方が効果的な場合があります。
同じ原理は、ノミ型や十字型のドリルビットにも当てはまります。非常に硬い岩盤では、薄い刃先で比較的容易な岩盤を切削するよりも、厚い超硬合金製の刃やより強力な刃先の方が耐久性に優れている場合があります。
設計目標は、すべての重要な挿入部材に、実際に受ける荷重に対して十分な構造的耐力を持たせることである。
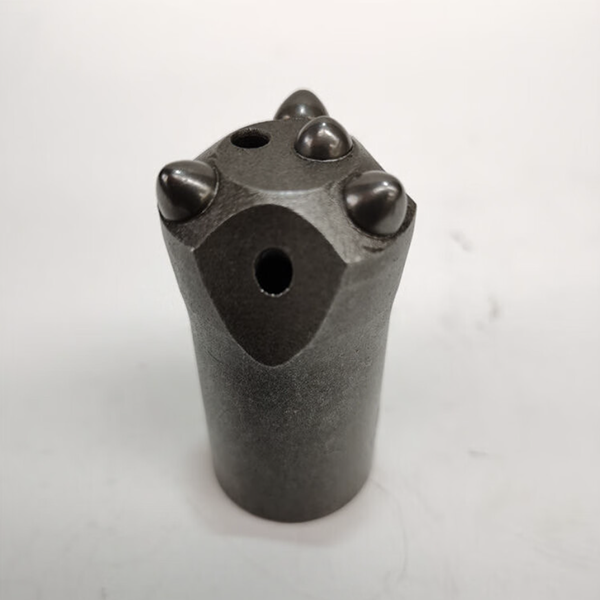
ボタンが増えると、かえって事態が悪化することがある理由
現代のボタンビットは、負荷を分散させ切削性能を向上させるために、複数の超硬ボタンを使用することが多い。多くの穴あけ作業において、これは非常に効果的である。
しかし、どの部分も表面積には限りがある。
フェイスデザイン全体を変更せずにボタンを追加すると、衝撃エネルギーがより多くの接触点に分散されます。個々のボタンは小さくなったり、間隔が狭くなったりする可能性があります。洗浄スペースが減少する可能性があり、岩石破砕パターンが変化する可能性があります。
非常に硬く険しい地盤では、小さな突起でも最初の接触時に局所的に大きな負荷がかかる可能性があります。断面積が小さすぎると、負荷が表面全体に広がる前に欠けてしまうことがあります。
そのため、あらゆる岩盤地形に最適なビットの種類は存在しないのです。
インサートを多数備えたボタンビットは、用途によっては最適な選択肢となる場合があります。一方、チゼル型、クロス型、3枚羽根型、あるいは高耐久性の混合型ビットの方が、別の用途ではより耐久性に優れているかもしれません。最適なビットは、岩盤の強度、靭性、摩耗性、掘削エネルギー、孔径、洗浄条件、そして現場で観察される破損パターンによって異なります。
本体と炭化物を強化する
超硬インサートは単独では機能しません。鋼製の本体がそれを支える必要があります。
硬岩掘削においては、インサート周囲の鋼製翼部または本体部は、超硬合金をしっかりと保持するために十分な厚みと強度を備えている必要がある。本体が過度にたわんだり、インサートの座面付近に亀裂が生じたり、摩耗によって支持力が失われたりすると、高品質の超硬合金であっても早期に破損する可能性がある。
したがって、高耐久性ビットの設計には以下が含まれる可能性があります。
より大型またはより厚い超硬インサート
刃先の周りに強化鋼製の翼
より堅牢なインサートシート形状
角の欠けを軽減するために、エッジの面取りを制御
偏心の影響を軽減する顔の輪郭
必要な強度と靭性のバランスに合わせた熱処理
鋼製の本体は、インサートを支えるのに十分な強度を持ちながらも、繰り返しの衝撃で割れてしまうほど脆くあってはならない。このバランスこそが、ビット製造において最も重要な要素の一つである。
洗浄は依然として重要だが、優先順位は変化する可能性がある
効率的な切削屑の除去は、通常、生産性の高い掘削作業に不可欠です。洗浄が不十分だと、切削屑の再粉砕、発熱、そして避けられるはずの摩耗を引き起こします。
しかし、極めて硬い地層は設計の優先順位を変える可能性がある。
岩盤から比較的細かい切削屑が排出され、掘削速度が自然に低い場合、フラッシングよりもビットの耐久性が問題となる可能性がある。そのような状況では、あらゆるフラッシング経路を最大限に活用するよりも、インサートのサポートのためにフェース面積と本体の厚みを増やす方が理にかなっている場合がある。
それはトレードオフであって、普遍的なルールではない。
ビットには十分な切削屑の排出が依然として必要です。しかし、摩耗が制限要因となる前に、初期段階での切削屑の欠けによってビットが破損してしまう場合、切削屑の排出を最大化することを主眼とした面形状よりも、より強固な形状の方が優れた性能を発揮する可能性があります。
正しい設計とは、現在のビットが故障している実際の原因を特定することから生まれる。
素材選びにはバランスが必要であり、極端な選択は禁物だ。
硬質で摩耗性の高い岩石に挿入する超硬インサートの場合、望ましい特性は競合する可能性があります。
靭性が高いほど、破損や欠けに対する耐性が向上します。硬度が高いほど、耐摩耗性が向上します。超硬合金のバインダー含有量を増やすと靭性は向上しますが、硬度が低下し、研磨性の高い研削面ではインサートの摩耗が速くなる可能性があります。
そのため、超硬合金の選定は、一つの数値だけに基づいて行うべきではないのです。
極めて硬い岩盤に適したグレードは、硬度、横方向破壊強度、靭性、密度、および微細構造の適切なバランスを備えている必要がある。インサートの形状、ボタン保持方法、および操作パラメータも結果に影響を与える。
高度な製造プロセスによって一貫性をさらに向上させることは可能だが、現場での性能は依然として、ビットの設計全体を地層に適合させるかどうかにかかっている。
メーターだけでなく、故障モードにも注意してください。
岩盤掘削ビットを評価する際には、掘削した総メートル数だけを記録するのではなく、他の要素も考慮する必要があります。
そのビットが使用不能になった理由を調べてください。
ゲージ径が通常通り摩耗したために廃棄されたのでしょうか?超硬ボタンが欠けたのでしょうか?切削刃が破損したのでしょうか?鋼製の本体に亀裂が入ったのでしょうか?ねじ山が破損したのでしょうか?切削屑が排出されずにビットが過熱したのでしょうか?
それらの詳細から、次に何を変更すべきかがわかる。
通常の摩耗が問題であれば、より硬い、あるいは耐摩耗性に優れた設計が有効な場合があります。超硬合金の早期破損が問題であれば、個々のインサートの強度を高めたり、サポート形状を改善したり、アライメント精度を高めたり、フェース形状を変更したりすることで解決できる可能性があります。
通常の摩耗限界に達したビットは、通常は正常に機能しています。ビットが早期に欠けたり折れたりする場合は、負荷経路に注意が必要であることを示しています。
右側の部品は通常故障する部品です
極めて硬い岩盤においては、完璧なドリルビットは存在しないかもしれない。どの設計も、掘削速度、ゲージ寿命、フラッシング性、インサートの靭性、そしてコストの間で妥協を強いられる。
しかし、目標は明確だ。超硬インサートが負荷に耐えられず、突然ビットが破損するようなことがあってはならない。
優れた硬岩用ビットとは、摩耗が予測可能で、安定した穴を維持し、インサートの早期破損なく計画された使用期間に達するものです。そこにこそ真の価値があるのです。



