
チゼルビットの改良による岩盤掘削速度の向上と長寿命化
チゼルビット(ブレードビット、フラットビットとも呼ばれる)は、そのシンプルな構造、製造の容易さ、そして再研磨のしやすさから、岩盤掘削や鉱山採掘において広く用いられている。従来のチゼルビットは、長くまっすぐな刃先を用いて、衝撃と回転によって岩を砕く。
しかし、この単純な切削形状にも限界があります。切削刃の外側の角は、中央部よりも摩耗が速い傾向があります。硬い岩盤や亀裂の入った岩盤では、これらの角が欠けたり、詰まったり、円形の穴を維持する能力を失ったりすることがあります。摩耗が不均一になると、掘削速度が低下し、再研磨作業が増加し、ビットの寿命が短くなる可能性があります。
チゼルビットの形状を改善することで、切削負荷をより効果的に分散させ、脆弱な角部を保護し、切削屑の排出性を向上させ、1メートルあたりの切削コストを削減することができます。有効なアプローチの一つは、単一の長い切削刃を、角度のついた外側の切削刃と切りくず分断溝を組み合わせた多刃構造に置き換えることです。
従来のノミの刃が不均一に摩耗する理由
掘削中、切削刃の各点は岩盤と異なる接触をします。刃の中央部分は、一般的に外側部分よりも小さな円軌道を描きます。刃先が外径に近いほど、1回転ごとに破壊しなければならない岩盤の面積は大きくなります。
その結果、従来のノミの刃先では、中央部よりも外側の角の方が切削負荷や摩耗負荷が大きくなることが多い。また、これらの角は穴の側壁に接触することもあり、摩擦や側面の摩耗が増加する。
角が急速に摩耗すると、いくつかの問題が発生する可能性があります。
穴の直径を完全に維持する能力が低下する
ビット詰まりのリスクが高まる
穴の真円度が悪い
再研磨の頻度を増やす
切断抵抗が高い
エッジが欠けるリスクが高まる
掘削効率の低下
改良型チゼルビットの設計の目的は、脆弱な外側部分への集中荷重を軽減しつつ、ビット面全体における岩石破砕作用を向上させることである。
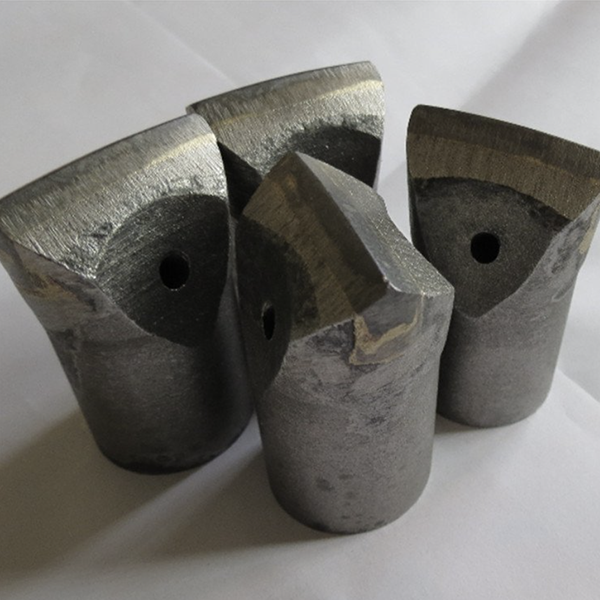
1つの長い辺から複数の短い辺へ
原文では、ノミの刃の摩耗しやすい2つの角を研磨して角度のついた刃先にするという実験的な手法が紹介されている。次に、切削面の両側に小さな溝を追加した。これにより、1本の長い刃先が、異なる切削方向を持つ複数の短い刃先に変化した。
報告された設計では、長い主刃を多刃切断システムに変換した。これにより、有効切断刃の全長が増加し、個々の刃先にかかる負荷が軽減された。
この形状は、いくつかの点でパフォーマンスを向上させることができる。
まず、外側の角が斜めにカットされているため、元の角を保護するのに役立ちます。最も外側の角が側面からの摩耗をすべて受けるのではなく、斜めにカットされた表面が接触面を誘導し、力をより広い範囲に分散させるのに役立ちます。
第二に、複数の短い刃先は、衝撃のたびに岩石を破砕するポイントを増やすことができます。ビットは、1本の長い直線状のくぼみを作るのではなく、交差したりずれたりした複数のくぼみを作る可能性があります。これにより、圧縮、せん断、衝撃の複合荷重下で岩石がより容易に破砕されるようになります。
第三に、溝は切りくずの排出性を向上させる効果があります。溝の形状が洗浄穴と合致していれば、空気や水が切削屑をビット面からより効率的に排出できます。洗浄性が向上することで、切削屑の再研磨が減り、温度上昇が抑えられ、摩耗も遅くなります。
マルチエッジチゼルビットの潜在的な利点
適切に設計された改良型ノミビットは、いくつかの実用的な利点をもたらす可能性がある。
より長い耐用年数
最も負荷のかかる外側コーナー部分を除去または形状変更することで、形状変更により集中摩耗を軽減できます。出典記事では、角度付きエッジ加工によって再研磨後の寿命が向上したという過去の試験結果が報告されています。これらの結果は、個々のケースにおける参考値として扱うべきです。実際の寿命向上は、岩石の種類、ドリル出力、フラッシング、ビット材質、再研磨の品質、および運転条件によって異なります。
基本的な工学原理は正しい。切削負荷がより均等に分散されれば、局所的な摩耗や損傷を軽減できる。
より高い浸透効率
多刃ビットは、直線状の刃だけに頼るのではなく、複数の接触ゾーンを通して岩石を破砕することができます。切削方向が異なると、穴の底がより不規則で破砕された形状になり、同じ衝撃エネルギーでも岩石の破砕効果を高めることができます。
本稿では、比較フィールドテストにおいて掘削効率が大幅に向上したことを報告している。請負業者は、同一の掘削装置、ドリル鋼材、空気圧、孔径、岩盤構造を用いて、管理された条件下での試験を実施し、こうした改善効果を検証すべきである。
より良いガイドと穴の形状
従来の平型ドリルビットでは、刃先が不均一に摩耗すると、中心がずれた真円の穴を維持するのが難しくなる場合があります。より安定したテーパー状の穴底形状を作り出すように改良されたドリルビットを使用することで、セルフガイド性能が向上する可能性があります。
トンネル掘削や発破作業において、孔の中心精度を高めることは非常に重要です。なぜなら、孔のずれは掘削精度、装薬量、間隔、装薬配置、破砕、および過剰掘削に影響を与えるからです。
詰まりや角の欠けが減る
硬く割れやすい岩盤では、従来のノミの刃は狭い線に沿って穴の底に接触することがある。そのため、外側の角が詰まったり欠けたりしやすい。
多刃構造は接触面積を増やし、荷重をより広範囲に分散させることができます。効果的なフラッシングと組み合わせることで、ビットの固着事故や刃先の損傷を軽減できる可能性があります。
洗浄機能の改善
出典記事で説明されている小さな溝は、切削屑の排出経路の一部となり得る。ドリルビットの空気穴や水穴と適切に接続されると、切削屑を切削面から外側へ導くのに役立つ。
岩盤掘削において、適切なフラッシングは不可欠です。掘削屑が孔底に残っていると、ビットは新しい岩盤を破砕する代わりに、破砕された材料を再び破砕してしまいます。これはエネルギー消費量、発熱量、摩耗、そして工具の消耗を増加させます。
再研磨の利点
超硬チップ付きチゼルビットにとって、再研磨は不可欠です。従来のビットの場合、摩耗が激しい外側の角は、元の形状に戻すためにかなりの量の材料を除去する必要があるという問題があります。これは超硬合金の消費量を増やし、研磨時間を増加させ、適切なゲージがないと一貫した形状を維持することを困難にします。
形状を改良したビットを使用すると、摩耗が外側の角度のついたエッジ部分に局所的に留まるため、再研磨が容易になる場合があります。場合によっては、中央部分の材料除去量を減らすことができます。これにより、研削作業の負担が軽減され、使用可能な超硬合金の保持につながります。
しかし、再研磨は慎重に行う必要があります。過度の熱は超硬合金を損傷したり、超硬合金とビット本体との結合を弱めたりする可能性があります。粗い研削砥石は深い傷を残し、それが亀裂の発生源となることがあります。過熱後に水で急速冷却すると熱衝撃が発生する可能性があり、ビットメーカーが管理されたプロセスを指定しない限り、避けるべきです。
再研磨は、訓練を受けた担当者が、適切な機器、冷却方法、検査基準、およびビット供給業者が推奨する形状を使用して実施する必要があります。
採用前に考慮すべき実際的な事項
改良されたノミ型ビットの設計は、大規模使用の前に試験を行うべきである。以下の要素を評価する必要がある。
岩石の硬度、摩耗性、および破砕状態
掘削リグの衝撃エネルギーと回転速度
穴の直径と必要な穴の真直度
空気または水による洗浄能力
ビット鋼および超硬合金グレード
既存の再粉砕能力
掘削1メートルあたりのコスト(ダウンタイムと人件費を含む)
比較貫通率とビット寿命
出典記事に記載されている過去の試験データは参考になる情報を提供するが、現代の掘削装置、炭化物の種類、および操業条件は異なる。現場試験は、資格のある掘削担当者が計画、測定、および評価を行うべきである。
結論
チゼルビットはシンプルな工具ですが、切削形状を少し変更するだけで、掘削性能に大きな影響を与える可能性があります。角度のついた外縁、複数の短い切削刃、適切な位置に配置されたフラッシング溝などを導入することで、メーカーや施工業者は、コーナー摩耗を軽減し、岩石の破砕性を向上させ、穴の品質を高め、再研磨の必要性を低減することができます。
最適なビット設計は常に用途に応じて決定されます。改良を成功させるには、岩盤構造、掘削装置、洗浄システム、ビット材質、およびメンテナンス方法に適合させる必要があります。管理された現場試験で検証された改良型チゼルビット形状は、耐用年数の延長と掘削コストの削減を実現する実用的な手段となり得ます。



