
岩盤掘削用ホットボタンビット用鋼材
ねじ込み式ボタンビットは、油圧式掘削装置、鉱山作業、トンネル工事、採石場などにおいて不可欠な工具です。これらは、摩耗、振動、腐食、繰り返し荷重に耐えながら、高周波の衝撃エネルギーを硬岩に伝達する必要があります。
ボタンビットは、単に鋼鉄製の本体に超硬ボタンを取り付けただけのものではありません。その性能は、ビットの形状、超硬合金のグレード、ボタンの保持方法、本体の鋼材、熱処理、加工精度、フラッシング設計、および使用条件の相互作用によって決まります。
中深度から深度の穴あけ加工において、熱間挿入は超硬ボタンを固定する効果的な方法として広く認識されている。しかし、熱間挿入では、ビット本体に使用される鋼材に特別な要求が課される。材料は、加熱時に十分な膨張率を示し、冷却後も強度を維持し、超硬ボタンを確実に支持し、衝撃に対しても靭性を保つ必要がある。
この記事では、主なボタン保持方法、ホットインサート式ボタンビットの材料要件、および信頼性向上に役立つ製造管理について説明します。
ボタンビット本体が重要な理由
ボタンビットは岩盤に直接接触して破壊します。そのため、繰り返し衝撃、研磨切削、水や空気のフラッシング、掘削時の振動、腐食性の高い鉱山環境にさらされます。高出力掘削では、ビット本体と超硬インサートは毎分数千回の衝撃サイクルを受けます。
ビット本体の強度が不十分な場合、ボタンホールが変形して保持力が失われる可能性があります。本体が脆すぎると、ボタンホール、フラッシングホール、またはねじ接続部の周囲に亀裂が生じる可能性があります。熱処理が不均一な場合、ビットは早期に疲労破壊を起こしたり、ゲージ保持力が低下したり、ボタンが脱落したりする可能性があります。
したがって、高品質のボタンビットには、硬度、靭性、疲労抵抗、耐摩耗性、熱安定性、および被削性のバランスが取れた本体鋼材が必要となる。
主な超硬ボタン保持方法
超硬ボタンを岩盤掘削ビット本体に固定する一般的な方法は、ろう付け、冷間圧入、熱間挿入の3つです。
ろう付け
ろう付けは、最も初期のボタン固定方法の一つでした。超硬合金製のボタンをあらかじめ開けられた穴に挿入し、銅や銀を主成分とするろう付け合金で接合します。
この方法は、ボタン穴の精度やボタンのサイズに対する要求が比較的低いという利点があります。しかし、この工程では、慎重な加熱制御、清浄な接合面、適切なろう付け合金、そして正しい接合クリアランスが求められます。ろう付けが不十分だと、空隙の発生、接合強度の不足、外観上の欠陥、そしてボタンの早期脱落といった問題が生じる可能性があります。
ろう付けされたボタンビットは、小径または低負荷の用途には依然として適している場合があるが、現代の油圧装置で使用されるような高衝撃を受けるねじ込み式ボタンビットには一般的に適していない。
コールドプレス
冷間圧入では、圧入嵌合が用いられます。超硬ボタンは、外部からの力によってより小さな穴に押し込まれます。ボタンの直径と穴の直径の差によって保持力が生じます。
冷間プレス加工は比較的理解しやすく、効率的な生産を支えることができる。しかし、超硬合金とビット本体の両方に局所的な高応力が発生する可能性がある。干渉が適切でない場合、取り付け時に超硬合金に亀裂が入ったり、ボタン穴周辺に本体の損傷が発生したりする可能性がある。
冷間圧延されたドリルビットは、適切な用途であれば優れた性能を発揮するが、長期的な安定性は、加工精度、材料特性、干渉制御、および穴あけ条件に大きく左右される。
ホット挿入
ホットインサートは、ビット本体と超硬ボタンの熱膨張率の差を利用した工法です。鋼製の本体を加熱すると、ボタン穴が膨張します。これにより、超硬ボタンをより少ない力で取り付けることができます。本体が冷えると、穴が収縮し、ボタンの周囲にしっかりと圧入されます。
この方法は、冷間挿入に必要な高い加圧荷重が超硬合金と鋼材本体にかからないため、取り付け時の損傷を軽減できます。適切に制御すれば、熱間挿入は高性能ねじ込み式ボタンビットの安定したボタン保持を実現します。
工程は綿密に設計する必要がある。加熱温度、穴径、ボタン径、干渉値、本体鋼材組成、冷却方法、熱処理条件など、すべてが最終結果に影響を与える。
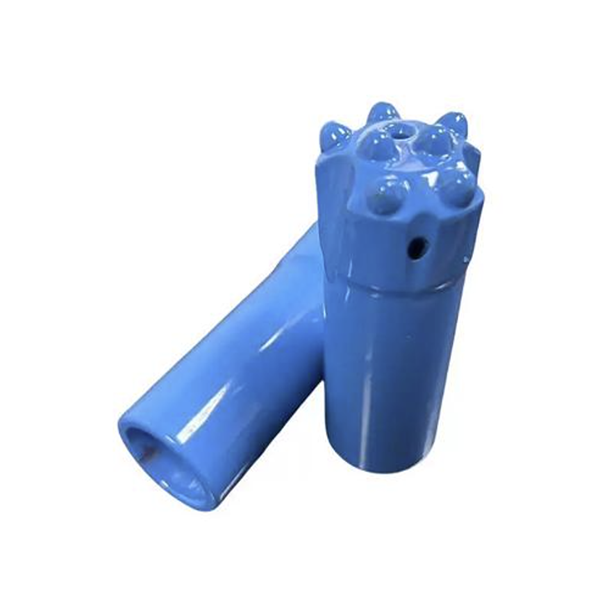
ホットインサート式ボタンビット本体の材料要件
ホットインサート式ボタンビットに選定される鋼材は、いくつかの要件を満たす必要がある。
まず、熱処理後に十分な硬度と強度を確保する必要があります。出典記事では、熱処理後のビット本体の硬度目安としてHRC 40~50程度を挙げています。ただし、これは普遍的な製造仕様として扱うべきではありません。適切な目標値は、ビット径、超硬合金のサイズ、岩盤の状態、および製造元の技術基準によって異なります。
第二に、鋼材は十分な靭性を備えている必要があります。硬すぎる鋼材は、ボタン穴やねじ山の根元付近でひび割れを起こす可能性があります。逆に柔らかすぎる鋼材は、衝撃で変形し、ボタンが緩んでしまう可能性があります。
第三に、優れた疲労強度と耐摩耗性を備えている必要がある。ビット本体は、繰り返し衝撃を受け、掘削屑や孔壁との摩耗接触にさらされる。
第四に、鋼材は優れた熱安定性と適切な熱膨張係数を備えている必要がある。これらの特性により、ビット本体は高温挿入時に予測可能な膨張を示し、冷却後もボタン保持力を維持することができる。
最後に、材料は加工性が必要です。ねじ付きボタンビットは、ねじ山、ボタン穴、フラッシング穴、面形状、切りくず排出溝の精密な加工が求められます。表面仕上げが悪かったり、加工痕が残っていると、応力集中点となり、熱処理後に疲労亀裂が発生する可能性があります。
合金設計上の考慮事項
高性能ボタンビット用鋼は、一般的に炭素、クロム、ニッケル、モリブデン、バナジウム、マンガン、シリコンを組み合わせた合金系をベースとしている。それぞれの元素が異なる特性をもたらす。
炭素は強度と硬度に影響を与えるが、過剰な炭素は靭性を低下させ、鋼の加工を困難にする可能性がある。
クロムは、焼入れ性、耐摩耗性、焼き戻し安定性、および耐食性を向上させることができる。
ニッケルは、特に衝撃靭性や低温性能を向上させるためにしばしば用いられる。
モリブデンは焼き戻し耐性を向上させ、焼き戻し脆化に対する感受性を低減することができる。
バナジウムは、適切に管理すれば、結晶粒の微細化と強度向上に貢献する。
出典記事では、ホットインサート式ボタンビット本体に推奨される鋼種として、歴史的にQ45NiCr1Mo1VAが挙げられています。これはあくまで技術的な参考情報であり、普遍的な推奨事項ではありません。鋼材の選定は、冶金試験、プロセス試験、および現場性能データに基づいて検証する必要があります。製造業者は、使用する材料が最新の図面、品質システム、顧客要求事項、および適用規格に適合していることを確認する必要があります。
製造工程と品質管理
制御されたボタンビット製造工程には、以下が含まれる可能性がある。
棒材または鍛造材からのブランクの準備
ビット形状、フラッシング溝、水穴、ねじ山の機械加工
ビット本体の熱処理
ボタン穴の精密な穴あけまたはリーマ加工
穴の寸法の測定と検証
超硬ボタンの準備
ホット挿入
表面洗浄
腐食防止
最終検査と梱包
ねじ山面とボタンホール面は特に注意が必要です。工具痕、傷、粗さ、表面欠陥は疲労破壊の起点となる可能性があります。本稿では、加工時の欠陥は熱処理中に増幅され、早期破損のリスクを高める可能性があることを強調しています。
ボタン穴の精度は非常に重要です。なぜなら、熱挿入は精密なフィット感に依存しているからです。ボタンを取り付ける前に、穴の寸法、真円度、表面の状態、位置を確認する必要があります。
熱処理制御
熱処理は、選択した鋼材が意図した特性を発揮できるかどうかを決定づける重要な要素です。単に硬度を高めることだけが目的ではありません。熱処理によって、必要な硬度レベルにおいて、靭性、強度、耐摩耗性、および疲労性能を発揮する微細構造を作り出す必要があります。
制御された工程には、応力除去または安定化処理、予熱、オーステナイト化、焼入れ、焼き戻しなどが含まれる。保護雰囲気または真空処理は、酸化および脱炭を抑制するのに役立つ。
急速な加熱や不均一な加熱は熱応力を発生させる可能性がある。不適切な焼き入れは歪みやひび割れの原因となる。不適切な焼き戻しは過度の脆化やボタン保持性能の低下につながる可能性がある。
このため、熱処理条件は、資格を有する材料技術者によって策定および承認されるべきである。技術論文に掲載されている過去のデータや装置例は参考になるが、現在の検証結果に取って代わるものではない。
結論
熱間挿入は、過酷な岩盤掘削用途で使用されるねじ込み式ボタンビットのボタン保持方法として非常に有効です。その成功は、ビット本体を加熱して超硬ボタンを取り付けるだけでは不十分です。信頼性の高い性能を実現するには、適切な鋼材、制御された干渉、精密なボタン穴、安定した熱処理、クリーンな機械加工、そして厳格な最終検査が必要です。
ビット本体の材質と加工工程を掘削条件に合わせて調整することで、ホットインサート式ボタンビットは、より強力なボタン保持力、優れた疲労性能、より長い耐用年数、そしてメートルあたりの掘削コストの削減を実現できます。



