中空鋼板圧延プロセスがH22ドリルロッドの耐用年数に及ぼす影響
中空鋼板圧延プロセスがH22ドリルロッドの耐用年数に及ぼす影響
中空ドリル鋼は、岩盤掘削ロッドの製造に使用される基本的な原材料です。その圧延工程は、内径の品質、微細構造、疲労強度、および全体的な耐用年数に直接影響を与えます。
40SiMnCrNiMo鋼製のH22ドリルロッドの場合、一般的に3つの製造方法が比較されます。すなわち、穴あけ・芯入れ熱間圧延、熱間穴あけ後熱間引抜き、および熱間穴あけ後熱間圧延です。それぞれの方法によって内部表面の状態が異なるため、鉱山用途におけるドリルロッドの性能に影響を及ぼします。
中空鋼板の製造方法3選
穴あけ・芯抜き熱間圧延
この工程は、まず深穴加工機を用いて鋼材の塊に貫通穴を開けることから始まります。次に、その塊をマンドレル上で熱間圧延します。
内穴は機械加工によって作られるため、内面は滑らかで、裂け目や傷といった典型的な穴あけ加工の欠陥がありません。また、寸法精度も高いです。主な欠点は、材料利用率が低いこと、加工コストが高いこと、生産効率が低いことです。
ホットピアシングとホットドローイング
この工程では、加熱されたビレットをマンネスマン式穿孔機で穿孔し、中空のブランク材を形成する。その後、ブランク材を熱間引抜き加工によって所定の寸法に縮小する。
この加工方法は生産性と歩留まりが高く、H22六角形中空ドリル鋼の一般的な加工方法となっています。しかし、穿孔加工によって内壁に裂け目や微細な亀裂が生じる可能性があります。これらの欠陥は、穴あけ加工中に疲労亀裂の発生源となる可能性があります。
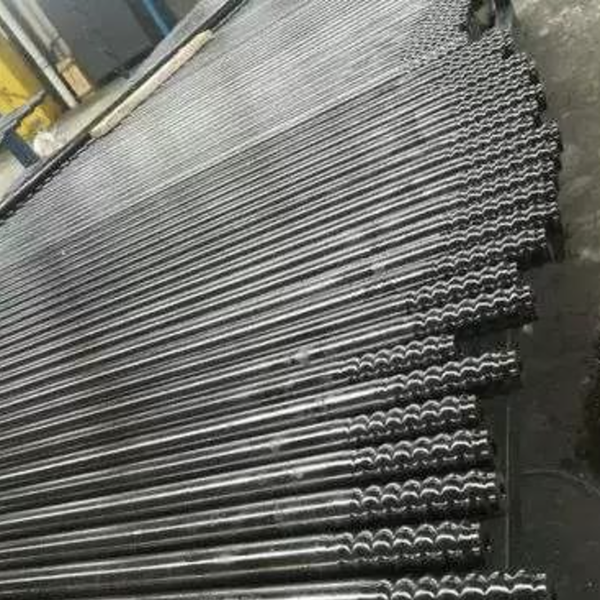
ホットピアシングとホットローリング
この方法も熱間穿孔から始まりますが、中空のブランク材は熱間絞り加工ではなく、マンドレル支持による熱間圧延によって縮小されます。
熱間引抜きと比較して、熱間圧延はより均一な変形と優れた金属連続性を実現します。そのため、微細構造の改善と最終的な耐用年数の延長において、より大きな可能性を秘めています。
内部表面の品質は重要です
中空鋼の内面は重要である。なぜなら、洗浄穴内部の欠陥は、繰り返しの衝撃荷重下で応力を集中させる可能性があるからである。
穴あけ加工を施した熱間圧延鋼は、通常、内壁が滑らかで、裂け目や折り目などの欠陥がありません。一方、熱間穴あけ加工を施した材料は、裂け目、傷、酸化などの程度が異なる場合があります。熱間穴あけ加工には2つの方法がありますが、熱間穴あけ加工後に熱間圧延を行う方法の方が、熱間穴あけ加工後に熱間引抜きを行う方法よりも、内径の品質がわずかに優れています。
産業用寿命試験結果
現場試験では、40SiMnCrNiMoビレットを同一原料として、3つの方法すべてを用いてH22六角形中空鋼を製造した。その後の熱処理工程を標準化し、完成したドリルロッドを鉱山掘削作業で試験した。
穴あけ加工と芯出し加工を施した熱間圧延ドリルロッドは、平均耐用年数が最も長かった。熱間穴あけ・熱間引抜き加工、および熱間穴あけ・熱間圧延加工を施したドリルロッドの平均耐用年数は、概ね同程度であった。
しかし、破損モードは異なっていた。熱間穴あけおよび熱間引抜き加工された棒材は、内部の穴に起因する早期疲労破壊を起こしやすい傾向があった。熱間穴あけおよび熱間圧延加工された棒材は、より均一な構造を有しており、さらなる加工最適化によって最大寿命が向上する可能性が高いことが示された。
結論
中空鋼の圧延技術は、ドリルロッドの疲労寿命に直接影響を与える。穴あけ・芯入れ熱間圧延は、コストが高く効率が低いものの、最高の内径品質と疲労寿命性能を提供する。
熱間穿孔とそれに続く熱間圧延は、熱間引抜きよりも均一な変形をもたらし、H22ドリルロッドの微細構造を改善し、最大耐用年数を延ばす可能性がより高い。製造業者や掘削請負業者にとって、疲労破壊を低減し、岩盤掘削の信頼性を向上させるためには、孔内品質の管理が不可欠である。